


رسم يهبط على مقعد الميكانيكي. تقول وسيلة الشرح "303 غير القابل للصدأ" لسدادة تصريف الزيت الصغيرة الملولبة ومجموعة من الإدخالات ذاتية التنصت. لا أحد يتساءل عما إذا كان الجزء سيكون قويًا بما فيه الكفاية، لأن القوة لم تكن أبدًا سبب اختيار الدرجة. تم اختيار القطعة لأن الآلة اللولبية يجب أن تحول الآلاف منها في كل نوبة عمل برقائق تنكسر بشكل نظيف، ولأن المكون النهائي لا يزال يتعين عليه تحمل سنوات من الرطوبة، ورذاذ ملح الطريق، ورطوبة ورشة العمل. هذه المقايضة هي بالضبط ما تصفه خصائص مادة الفولاذ المقاوم للصدأ 303: درجة الأوستنيتي المصممة للتصنيع أولاً ومقاومة التآكل ثانيًا.
النسخة القصيرة، قبل التفاصيل: 303 (UNS S30300، EN 1.4305، X8CrNiS18-9) عبارة عن فولاذ مقاوم للصدأ الأوستنيتي من الكروم والنيكل من النوع 18/8 مع إضافة 0.15 إلى 0.35 بالمائة من الكبريت عمدًا لكسر الرقائق. لا يمكن تقويته بالمعالجة الحرارية، فهو في الأساس غير مغناطيسي في حالة التلدين، وقوة الشد الملدنة تقع في نطاق 500 إلى 700 ميجا باسكال، ومقاومته للتآكل العامة تقترب من 304. المكان الوحيد الذي يتخلف فيه بوضوح هو مقاومة تأليب الكلوريد، لأن نفس شوائب كبريتيد المنغنيز التي تجعلها آلة جميلة للغاية هي أيضًا أول شيء يذوب في بيئة عدوانية.
تتناول هذه المقالة التركيب والبيانات الميكانيكية والفيزيائية وقابلية التشغيل الآلي وسلوك التآكل وحدود الحرارة واللحام ومنطق الاختيار والتحقق من المصادر التي تكمن وراء هذه الإجابة القصيرة. إنه مكتوب للمهندسين والمشترين وموظفي الجودة الذين يتعين عليهم تبرير اختيار المواد على الرسم أو أمر الشراء، وليس للكتاب المدرسي.
الوجبات الجاهزة الرئيسية: الفولاذ المقاوم للصدأ 303 عبارة عن درجة أوستنيتي يمكن تصنيعها مجانًا والتي تستبدل مقاومة نقر الكلوريد بواحدة من أعلى سرعات المعالجة لأي فولاذ مقاوم للصدأ، وهذا هو السبب في أنها تهيمن على الأجزاء المُشكَّلة باللولب مثل إدراجات الخيوط والمحولات وسدادات الصرف.
303 خصائص مادة الفولاذ المقاوم للصدأ في لمحة سريعة
قبل التعمق في القيم الفردية، من المفيد رؤية التقدير بأكمله في عرض واحد. يلخص الجدول أدناه خصائص مادة الفولاذ المقاوم للصدأ 303 التي تظهر في معظم شهادات المواد وأوراق البيانات، بالإضافة إلى النتائج العملية لكل منها على أرضية المتجر.
| الملكية | قيمة نموذجية | ماذا يعني بالنسبة لمكون مترابطة |
|---|---|---|
| عائلة الصف | الأوستنيتي والكروم والنيكل | غير قابل للتصلب بالمعالجة الحرارية؛ القوة تأتي من العمل البارد |
| تعيين UNS / EN | S30300 / 1.4305 | قابلة للتبديل في معظم الرسومات باستخدام AISI 303 وX8CrNiS18-9 |
| قوة الشد (ملدن) | 500 إلى 700 ميجا باسكال | مناسب للإدخالات والمقابس المحملة بالقص والضغط |
| قوة الخضوع 0.2 بالمائة (ملدن) | 190 إلى 260 ميجا باسكال | يؤدي العائد المنخفض إلى الحاجة إلى مشاركة خيطية سخية |
| استطالة | 35 إلى 50 بالمائة | ليونة جيدة، لذلك تتدحرج الخيوط وتتشوه بدلاً من أن تتشقق |
| صلابة (مصلب) | 160 إلى 200 حصان | يمكن تصنيعه باستخدام أدوات كربيد قياسية بسرعة سطحية عالية |
| القدرة النسبية على الآلات | حوالي 78 بالمائة من B1112 | ما يقرب من 1.7 مرة أسرع في القطع من 304 |
| السلوك المغناطيسي | بشكل أساسي غير مغناطيسي عند التلدين | مغناطيسية طفيفة بعد العمل البارد أو لف الخيط |
| مقاومة تأليب الكلوريد | أقل من 304 وأقل بكثير من 316 | تجنب التعرض البحري والكيميائي والثقيل لإزالة الجليد |
الوجبات الرئيسية: إذا كانت المواصفات تقول "غير القابل للصدأ" فقط، فإن 303 و304 غير قابلين للتبديل في بيئة الكلوريد، على الرغم من أنهما يبدوان متطابقين على الرف.
التركيب الكيميائي وتسميات الصف
تعتبر السبائك 303 بمثابة تعديل آلي حر لعائلة الأوستنيتي 18/8. كيمياءها الأساسية هي في الأساس 304 مع إضافات خاضعة للرقابة من الكبريت أو السيلينيوم، وحد من الكربون والفوسفور مريح قليلاً يعكس واقع إنتاج القضبان بكميات كبيرة بدلاً من أي محاولة لتحسين أداء التآكل.
| العنصر | النطاق | دور في الصف |
|---|---|---|
| الكربون (ج) | 0.15 كحد أقصى | مُغطى للحد من تكوين كربيد الكروم على طول حدود الحبوب |
| السيليكون (سي) | 1.00 كحد أقصى | إزالة الأكسدة أثناء الذوبان. تؤثر المستويات المتبقية على قابلية التشغيل بشكل طفيف |
| المنغنيز (من) | 2.00 كحد أقصى | يتحد مع الكبريت لتكوين شوائب كبريتيد المنغنيز التي تكسر الرقائق |
| الفوسفور (ف) | 0.20 كحد أقصى | أعلى من 304 بدل؛ يساهم قليلاً في هشاشة الرقائق |
| الكبريت (S) | 0.15 إلى 0.35 | الإضافة المميزة؛ يخلق الشقوق الداخلية التي تقصر الرقائق |
| الكروم (الكروم) | 17.0 إلى 19.0 | يشكل طبقة الأكسيد السلبي التي توفر مقاومة للتآكل |
| النيكل (ني) | 8.0 إلى 10.0 | يستقر الهيكل الأوستنيتي ويوفر الليونة والمتانة |
| الموليبدينوم (مو) | 0.60 كحد أقصى (اختياري) | لم تتم إضافته عمدا؛ الغياب هو ما يفصل 303 عن 316 |
يعد محتوى الكبريت هو الرقم الأكثر أهمية في هذا الجدول، وهو أيضًا الرقم الأكثر خطأً في التحديد. الحرارة بنسبة 0.15 بالمائة من الكبريت أسوأ بشكل ملحوظ من الحرارة بنسبة 0.30 بالمائة، ومع ذلك فإن كلاهما متوافق تمامًا مع مواصفات 303. بالنسبة إلى ورشة الآلات اللولبية التي تنتج ملايين الإدخالات الصغيرة سنويًا، يُترجم هذا الانتشار مباشرةً إلى تغييرات في الأدوات ووقت الدورة ومعدل الخردة.
أنواع السيلينيوم والنحاس
يظهر متغيران بانتظام على الرسومات ولا ينبغي معاملتهما على أنهما متطابقان مع المعيار 303:
- 303Se (UNS S30323) - يحل السيلينيوم محل الكبريت كإضافة للتصنيع الحر. يعد التحكم في الرقاقة جيدًا وغالبًا ما يكون تشطيب السطح أفضل، لكن مؤشر قابلية التشغيل أقل قليلاً من الحامل للكبريت 303. السبب الرئيسي لاختياره هو تحسين القابلية للتشكيل على الساخن والبارد، ومقاومة أفضل للتآكل قليلاً لأن شوائب السيلينيوم هي محفزات حفر أقل عدوانية من الكبريتيدات.
- 303Cu - نوع محامل نحاسي يستخدم عند الحاجة إلى تحسين الاتجاه البارد أو أداء تآكل أفضل قليلاً. وهو شائع في مخزون التثبيت وفي الأسلاك للأجزاء المشكلة على البارد.
- 303 السلف والعامة 303 - التسميات التجارية التي ينبغي ربطها دائمًا بنطاق كيميائي مكتوب وشهادة، لأن الرقم "303" وحده لا يحدد محتوى الكبريت أو درجة الصلابة أو حالة التسليم.
تشمل معادلات الدرجة التي تستحق المعرفة عند مراجعة وثائق الاستيراد AISI 303، وUNS S30300، وEN 1.4305، وWerkstoff 1.4305، وX8CrNiS18-9، وJIS SUS303، وGB/T Y1Cr18Ni9. من الناحية العملية، سيقتبس المورد في آسيا أو أوروبا أو أمريكا الشمالية نفس العائلة، ولكن يختلف تنسيق الشهادة ونطاق الاختبار، لذلك يحتاج أمر الشراء إلى تحديد المعيار الذي يحكم.
الوجبات الرئيسية: الكبريت بين 0.15 و0.35 بالمائة هو ما يجعل 303 آلة جيدة، ولكن النقطة الدقيقة داخل تلك النافذة هي متغير الشراء الذي يجب تثبيته للعمل بكميات كبيرة.
الخواص الميكانيكية للفولاذ المقاوم للصدأ 303
تعتمد البيانات الميكانيكية لـ 303 دائمًا على الحالة، وهذا هو المكان الذي تحدث فيه معظم أخطاء المواصفات. تبدو ورقة البيانات المقتبسة للشريط الملدن ضعيفة بجوار تلك المقتبسة للشريط المسحوب على البارد من نفس الدرجة، وكلاهما صحيح. والسبب هو أن 303 أوستنيتي ولا يمكن تقويته بالتبريد أو التقسية. الرافعة الوحيدة المتاحة هي العمل البارد، ويتم تطبيقها إما كسحب شريط قبل التشغيل الآلي أو كملفنة وتشكيل بعد ذلك.
| الملكية | شريط صلب | شريط مسحوب على البارد أو ملفوف |
|---|---|---|
| قوة الشد | 500 إلى 700 ميجا باسكال | 690 إلى 860 ميجا باسكال |
| قوة الخضوع 0.2% | 190 إلى 260 ميجا باسكال | 450 إلى 700 ميجا باسكال |
| استطالة in 50 mm | 35 إلى 50 بالمائة | 10 إلى 25 بالمئة |
| تقليل المساحة | حوالي 50 بالمئة | حوالي 35 بالمئة |
| صلابة | 160 إلى 200 حصان | 230 إلى 320 حصان |
| معامل المرونة | 193 إلى 200 جيجا باسكال | 193 إلى 200 جيجا باسكال |
| نسبة بواسون | 0.30 | 0.30 |
هناك نتيجتان تترتبان على هذا الجدول. أولاً، تكون نسبة الخضوع إلى الشد للصلب 303 منخفضة، تقريبًا 0.35 إلى 0.45، مما يعني أن المادة تتشوه بشكل ملحوظ قبل أن تنكسر. بالنسبة لإدخال الخيط أو صامولة التحويل، تكون هذه الليونة مفيدة: يمكن أن تتوافق جوانب الخيط مع خيط التزاوج غير الكامل قليلاً بدلاً من التشقق. ثانيًا، تعني نفس الليونة أنه يمكن سحب الخيط من المادة الأم الناعمة قبل فترة طويلة من فشل الإدخال نفسه، وبالتالي فإن قوة المادة الأم وطول الخيط المشغول عادة ما يحكمان المفصل.
القوة مقابل المشاركة، وليس القوة وحدها
من الأخطاء الشائعة في أغلفة الألمنيوم تحديد ملحق أقوى بدلاً من المزيد من المشاركة. إذا تم تركيب ملحق غير قابل للصدأ 303 في قالب ألومنيوم مصبوب بأربعة خيوط متداخلة فقط، فإن مقصات الألومنيوم أولاً بغض النظر عن درجة الإدخال. قواعد المشاركة العملية التي تصمد في الإنتاج هي:
- بالنسبة للآباء المصنوعين من الفولاذ والحديد الزهر، استهدف ما لا يقل عن 1.0 إلى 1.5 مرة من القطر الاسمي للخيط المتشابك.
- بالنسبة للآباء المصنوعين من الألومنيوم والمغنيسيوم، اهدف إلى الحصول على 2.0 ضعف القطر الاسمي أو استخدم قفل مفتاح أو إدخال ثلاثي الفتحات مصمم لتوزيع الحمل.
- بالنسبة للمواد البلاستيكية والمواد المركبة، يتم حمل الحمل عن طريق إدراج مستعبدين أو مصبوب بدلاً من ربط الخيط، ويقتصر دور 303 على شكل الخيط الداخلي.
- في حالة وجود اهتزاز، حدد إدخال سلك قفل لولبي أو رقعة قفل بدلاً من الاعتماد على عزم الدوران وحده.
أداء التعب يتبع نفس المنطق. يقع حد التحمل للصلب 303 في الانحناء الدوار أقل بكثير من الحد الخاص بالقضيب المشغول على البارد، وفي المفصل الملولب، يهيمن على عمر الكلال الشق عند أول خيط مشغول. إن لف الخيط بعد المعالجة يترك إجهادًا ضاغطًا متبقيًا عند الجذر ويحسن من عمر الكلال بشكل كبير مقارنةً بالقطع، وهو أحد الأسباب التي تجعل لف الخيط يظل هو الخيار الافتراضي للمثبتات غير القابلة للصدأ ذات الحجم الكبير.
الوجبات الرئيسية: لا يمكن معالجة 303 بالحرارة، لذلك يجب تلبية أي متطلبات قوة تزيد عن 700 ميجا باسكال تقريبًا من خلال تحديد مزاج العمل البارد وقبول ليونة أقل.
الخصائص الفيزيائية والحرارية للفولاذ المقاوم للصدأ 303
البيانات المادية مهمة أكثر مما يتوقع معظم المصممين، خاصة في التجميعات التي تشهد تدوير درجات الحرارة. تتوسع الحشوة المصنوعة من الفولاذ المقاوم للصدأ في غلاف الألومنيوم بمعدل مختلف عن المعدن الأصلي، وغالبًا ما يكون التغيير الناتج في التحميل المسبق هو ما يؤدي إلى فك المفصل، وليس الاهتزاز وحده.
| الملكية | قيمة نموذجية | الآثار المترتبة على التصميم |
|---|---|---|
| الكثافة | 7.9 جم/سم3 | كتلة المكون قريبة من الفولاذ الكربوني لنفس الهندسة |
| نطاق الانصهار | 1400 إلى 1420 درجة مئوية | أعلى بكثير من أي درجة حرارة خدمة السيارات أو الفضاء الجوي |
| حرارة محددة | حوالي 500 جول/كجم·ك | بطيء في التسخين وبطيء في التبريد مقارنة بالألمنيوم |
| الموصلية الحرارية عند 100 درجة مئوية | حوالي 16.2 واط/م·ك | إزالة الحرارة سيئة، لذا استمر في تدفق سائل القطع أثناء المعالجة |
| المقاومة الكهربائية | حوالي 0.72 ميكرو أوم متر | ليست مادة مفضلة للمسارات الموصلة |
| التمدد الحراري، من 20 إلى 100 درجة مئوية | حوالي 17.3 × 10⁻⁶ لكل ك | أقل من الألومنيوم عند 23 تقريبًا، والذي يتغير التحميل المسبق عندما يكون ساخنًا |
| النفاذية المغناطيسية النسبية | يصل إلى حوالي 1.02، ويصل إلى حوالي 3 عند العمل على البارد | التحقق من متطلبات المغناطيسية ضد المزاج الفعلي |
| معامل المرونة | 193 إلى 200 جيجا باسكال | أكثر صلابة من الألومنيوم، لذا فإن مشاركة الحمل تفضل الحشو |
السلوك المغناطيسي يستحق ملاحظة محددة. يرفض العديد من العملاء الجزء المقاوم للصدأ بسبب التصاق المغناطيس به. في عام 303، كان الجذب الضعيف أمرًا طبيعيًا ومتوقعًا بعد السحب البارد أو لف الخيط أو التشغيل الآلي الشديد، لأن تلك العمليات تحول الأوستينيت جزئيًا إلى مارتنسيت. سيظهر الجزء 303 الملدن بالكامل والمخفف من الإجهاد نفاذية قريبة من 1.02، في حين أن الجزء شديد البرودة يمكن أن يظهر عدة مرات هذا الرقم. إذا كانت المواصفات تتطلب سلوكًا غير مغناطيسي، فيجب كتابة المتطلبات مقابل الحالة النهائية، وليس المادة الخام.
يوضح رقم التمدد الحراري أيضًا مشكلة ميدانية عملية. عندما يتم تركيب قابس غير قابل للصدأ في غلاف من الألومنيوم وتسخن المجموعة، ينمو الألومنيوم بشكل أسرع. إذا تم عزم القابس إلى قيمة تفترض وجود غلاف فولاذي، فقد ينخفض التحميل المسبق ويمكن أن تتسرب الوصلة. في التطبيقات ذات درجات الحرارة المرتفعة، عادةً ما يؤدي عزم الدوران الأولي الأعلى قليلاً، أو غسالة الختم ذات الضغط المتحكم فيه، أو مانع التسرب المقنن لنطاق درجة الحرارة إلى حل المشكلة بشكل أكثر موثوقية من تبديل الدرجات.
الوجبات الجاهزة الرئيسية: المغناطيسية الطفيفة في الجزء 303 النهائي أمر طبيعي ولا يشير إلى درجة خاطئة؛ تحقق من متطلبات النفاذية مقابل ظروف العمل البارد بدلاً من ذلك.
القابلية للتصنيع: الخاصية التي تبيع 303
عادة ما يتم اقتباس قابلية التصنيع كمؤشر، حيث يتم تحديد الفولاذ الكربوني الحر القطع B1112 بنسبة 100 بالمائة. المؤشر ليس ثابتا مختبريا؛ إنها اتفاقية صناعية تعكس سرعة القطع القابلة للتحقيق لضمان عمر معقول للأداة. ولا يزال يجيب على السؤال الذي يطرحه كل مخطط إنتاج، وهو عدد الأجزاء في الساعة التي ستنتجها درجة معينة قبل أن يؤدي تآكل الأداة إلى التغيير. هناك ثلاثة أشياء تدفع مؤشر درجة الفولاذ المقاوم للصدأ: كيمياء الشوائب، ومعدل تصلب العمل في المصفوفة الأوستنيتي، والتوصيل الحراري، الذي يحدد مقدار الحرارة التي يجب أن تمتصها الأداة. تعمل شوائب كبريتيد المنغنيز في 303 كرافعات ضغط داخلية، وبالتالي تتكسر الرقاقة إلى أجزاء قصيرة بدلاً من تشكيل عش طائر طويل ومتشابك حول الأداة. يسمح هذا السلوك الفردي بسرعات سطحية أعلى وتغذية أثقل وتدخل أقل للمشغل. يضع الرسم البياني أدناه 303 إلى جانب الدرجات الشائعة الأخرى التي تستخدم نفس المؤشر.
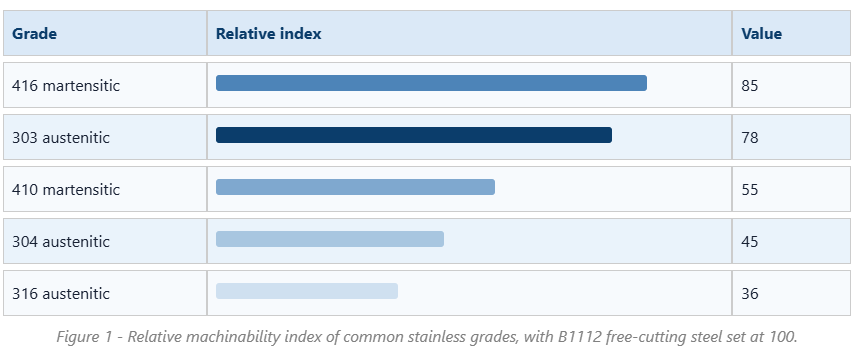
الفجوة بين 303 و304 هي الحقيقة الأكثر أهمية تجاريًا في هذه المقالة. عند مؤشر 78 مقابل 45، يقوم 303 بإزالة المواد بشكل أسرع، ويولد شرائح أقصر وينتج تغييرات أقل بكثير في الأدوات في كل نوبة عمل. في الماكينة اللولبية متعددة المغزل التي تعمل بأجزاء صغيرة، غالبًا ما يحدد هذا الاختلاف ما إذا كانت الوظيفة مربحة أم لا. ويوضح أيضًا سبب اقتباس كل مكون صغير ملولب غير قابل للصدأ في السوق تقريبًا، بدءًا من فراغات إدخال الأسلاك وحتى سدادات التصريف، في 303 بشكل افتراضي ما لم يطلب العميل شيئًا آخر.
الميزة ليست غير محدودة، وتأتي مع عقوبات حقيقية. تقلل شوائب الكبريتيد من مقاومة التآكل، كما سنناقش لاحقًا، كما أنها تجعل المادة أقل ملاءمة للحام لأن الكبريت يعزز التكسير الساخن. يمكن أن تكون تشطيبات السطح ممتازة، ولكن إذا اتبعت معالجة حمض التخميل المعالجة الآلية، يمكن أن تترك الشوائب حفرًا مجهرية تبدو وكأنها عيوب تحت التكبير. يعد تآكل الأداة أفضل من 304 ولكنه لا يزال بعيدًا عن الفولاذ الكربوني، لذا فإن درجات الكربيد ذات الركيزة الصلبة وطلاء PVD هي الاختيار المعتاد. إن ضغط سائل التبريد مهم لأن 303 يوصل الحرارة بشكل سيء؛ يحافظ سائل التبريد عالي الضغط من خلال الأداة على حافة القطع تحت درجة الحرارة حيث تبدأ الحافة المتراكمة في التشكل.
معلمات البداية النموذجية لخراطة الصلب 303 بالكربيد المطلي هي سرعة السطح حوالي 150 إلى 200 متر في الدقيقة وتغذية من 0.10 إلى 0.25 ملم لكل دورة، مع تعديل الأرقام الدقيقة لعمق القطع والصلابة. لا تزال الأدوات الفولاذية عالية السرعة تُستخدم في عمليات النقر ذات القطر الصغير وفي أدوات التشكيل، ولكن بسرعات أقل بكثير، عادةً ما تتراوح بين 25 إلى 40 مترًا في الدقيقة. النقر هو العملية التي اكتسب فيها 303 سمعته، لأن الرقائق القصيرة تزيل المزامير بسهولة أكبر بكثير من الرقائق الخيطية التي تنتجها 304، مما يقلل بشكل كبير من كسر الصنبور في الثقوب المسدودة.
نقطة عملية أخرى هي الاتساق. نظرًا لأن نطاق الكبريت واسع، يمكن أن تتصرف درجتان من درجات الحرارة المتوافقة مع 303 بشكل مختلف. يجب على المتجر الذي يقوم بمهمة كبيرة الحجم أن يطلب من المطحنة أو الشركة المصنعة للمكونات الاحتفاظ بإضافة المعالجة الحرة في النصف العلوي من النطاق إذا كان وقت الدورة وعمر الأداة أمرًا بالغ الأهمية. عندما يكون تشطيب السطح أو القابلية للتشكيل أكثر أهمية، فإن النوع الأقل كبريتًا أو البديل المحتوي على السيلينيوم هو التجارة الأفضل.
أخيرًا، لا تتعلق القدرة على التشغيل بالسرعة فقط. يتعلق الأمر أيضًا بالخردة وإزالة الأزيز وتكلفة الفحص. تنتج درجات القطع الحر نتوءات أصغر وأجزاء مستقرة الأبعاد وقياس خيوط أكثر قابلية للتنبؤ، مما يقلل من عدد الأجزاء المرفوضة عند الفحص النهائي. بالنسبة للجزء الذي يحتوي على عدة خيوط، وفتحة متقاطعة ووجه مانع للتسرب، يمكن أن تتجاوز تلك التوفيرات الثانوية التوفير في وقت الدورة.
تجدر الإشارة إلى أن المؤشر الموجود في الرسم البياني يفترض مجموعة محددة من الشروط المرجعية، عادةً ما تكون نقطة تحول واحدة باستخدام أدوات كربيد ومعيار عمر الأداة الثابت. يؤدي تغيير العملية إلى تغيير الترتيب قليلاً. الحفر، على سبيل المثال، أكثر حساسية لإخلاء الرقائق من الدوران، وبالتالي فإن الميزة النسبية لـ 303 على 304 تكون أكبر في الحفر العميق والتنصت مما يوحي به المؤشر وحده.
الوجبات الرئيسية: 303 موجود بسبب مؤشر قابلية التشغيل الذي يبلغ 78 تقريبًا، وأي قرار للتحول إلى 304 أو 316 لأسباب التآكل يجب أن يتم حساب تكلفته مقابل زيادة وقت الدورة بنسبة 40 بالمائة أو أكثر.
مقاومة التآكل من الفولاذ المقاوم للصدأ 303
في الأجواء الريفية والداخلية النظيفة، يكون أداء 303 قريبًا من 304 وسيحتفظ بسطح لامع لسنوات. المياه العذبة، والمنظفات الخفيفة، والعديد من بيئات الاتصال بالأغذية التي لا تحتوي على كلوريد ثقيل، ومعظم ظروف غطاء محرك السيارة مع الرطوبة العرضية كلها مقبولة. تبدأ المشاكل عندما تكون الكلوريدات موجودة بتركيز ذي معنى.
الآلية واضحة ومباشرة. شوائب كبريتيد المنغنيز تقطع طبقة أكسيد الكروم السلبية. في وجود أيونات الكلوريد، تذوب تلك الشوائب بشكل تفضيلي، مما يؤدي إلى إنشاء شقوق دقيقة حيث تتحول الكيمياء المحلية إلى حمضية وتفتقر إلى الأكسجين. بمجرد أن تبدأ الحفرة، فإنها تنتشر لأن الجزء الداخلي للحفرة يصبح أنودًا ويعمل السطح المحيط كاثودًا كبيرًا. وهذا هو السبب في أن الجزء 303 يمكن أن يبدو نظيفًا لمدة عامين في مصنع داخلي ثم يظهر نقرًا في غضون أشهر عندما يتم تركيب الجزء نفسه بالقرب من موقع ساحلي أو يتعرض لملح إزالة الجليد.
غالبًا ما تتم مقارنة مقاومة التنقر باستخدام الرقم المكافئ لمقاومة التنقر، والذي يتم حسابه من محتوى الكروم والموليبدينوم والنيتروجين. بالنسبة لـ 303، لا يوجد موليبدينوم أو نيتروجين متعمد، وبالتالي فإن القيمة تهبط في المنطقة من 17 إلى 19، على غرار 304 ولكن مع كثافة أعلى بكثير لمواقع البدء. يضيف الصف 316 الموليبدينوم ويصل إلى ما يقرب من 24 إلى 26، ولهذا السبب يظل هو الخيار الافتراضي للخدمات البحرية والكيميائية.
| عامل | 303 | 304 | 316 |
|---|---|---|---|
| تأليب المقاومة يعادل | حوالي 17 إلى 19 | حوالي 18 إلى 19 | حوالي 24 إلى 26 |
| مواقع بدء الحفرة | عالية، من شوائب الكبريتيد | منخفض | منخفض جدًا |
| القدرة النسبية على الآلات | حوالي 78 | حوالي 45 | حوالي 36 |
| التعرض البحري أو الساحلي | غير مستحسن | محدودة | موصى به |
| قابلية اللحام | خطر التشقق الساخن والضعيف | جيد | جيد |
| الاستخدام النموذجي للجزء الملولب | إدراجات ومحولات وسدادات التصريف | السحابات العامة والإدراج | التجهيزات البحرية والعملية |
هناك تخفيف واحد يستحق المعرفة. يؤدي التخميل في حامض الستريك أو النيتريك بعد المعالجة إلى إزالة الحديد الحر والتلوث السطحي، كما أنه يحسن أداء 303 قليلاً عن طريق تنظيف الشوائب الخارجية. إنه لا يغير الكيمياء السائبة ولن ينقذ الجزء المستخدم في بيئة غنية بالكلوريد. يذهب التلميع الكهربائي إلى أبعد من ذلك عن طريق إزالة طبقة سطحية رقيقة تمامًا، مما يحسن المظهر ومقاومة البدء، ولكن مرة أخرى تقتصر الفائدة على الجلد.
بالنسبة لسدادات التصريف ومكونات الختم الأخرى، عادة ما تكون البيئة أقل عدوانية مما تبدو عليه. لا يكون زيت المحرك وسائل نقل الحركة والمبرد عادةً محملاً بالكلوريد، وترى القابس حوضًا داخليًا بدلاً من منطقة الرش. ولهذا السبب يتم تقديم سدادات الزيت المقاوم للصدأ 303/304/316 بشكل شائع كعائلة، مما يسمح للمشتري بمطابقة الدرجة مع التعرض بدلاً من التخلف عن الخيار الأكثر تكلفة.
تتمثل قاعدة الاختيار المعقولة في استخدام 303 حيث يتم تصنيع الجزء بكميات كبيرة وتكون البيئة حميدة، والانتقال إلى 304 حيث من الممكن التعرض لبعض الكلوريد والتآكل المعتدل، والانتقال إلى 316 حيث سيتعرض الجزء للملح أو هواء البحر أو المواد الكيميائية المعالجة. وبالذهاب في الاتجاه الآخر، فإن اختيار 316 للتطبيق الجاف الداخلي يضيف تكلفة دون فائدة قابلة للقياس.
الوجبات الرئيسية: يعد 303 خيارًا جيدًا للخدمة الداخلية الزيتية والرطبة بشكل معتدل، ولكن لا ينبغي أبدًا تحديده للبيئات الساحلية أو البحرية أو الغنية بالكلوريد حيث يبدأ الحفر عند شوائب الكبريتيد.
المقاومة للحرارة والمعالجة الحرارية وسلوك اللحام
تشير أوراق البيانات عادةً إلى أن 303 يقاوم الأكسدة عند تعرضه بشكل متقطع إلى حوالي 760 درجة مئوية وفي الخدمة المستمرة حتى 870 درجة مئوية تقريبًا. تصف هذه الأرقام تكوين مقياس الأكسيد، وليس الملاءمة الهيكلية. إن إضافة الكبريت التي تجعل الدرجة قابلة للتشكيل هي أيضًا السبب في أنها ليست خيارًا جيدًا للخدمة في درجات الحرارة المرتفعة، لأن الكبريتيدات يمكن أن تعزز التقصف والهجوم المتسارع عند حدود الحبوب.
حقائق المعالجة الحرارية التي تهم
- لا يمكن تصلب 303 بالمعالجة الحرارية. يجب تلبية أي متطلبات للصلابة من خلال العمل البارد، وليس من خلال التبريد أو التقادم.
- يتم تنفيذ عملية التلدين في نطاق 1010 إلى 1120 درجة مئوية تقريبًا، يليها تبريد سريع، والغرض منها هو تليين المواد المشغولة على البارد واستعادة الليونة، وليس زيادة القوة.
- عادةً ما يتم تنفيذ عملية تخفيف الإجهاد للأجزاء المُشكَّلة عند درجة حرارة تتراوح من 350 إلى 400 درجة مئوية. يتم اختيار هذا النطاق عمدًا ليبقى أسفل نافذة التحسس حيث تتشكل كربيدات الكروم عند حدود الحبوب.
- وينبغي تجنب التعرض لفترات طويلة بين 425 و815 درجة مئوية تقريبًا، لأن ترسيب كربيد الكروم يزيل الكروم من المصفوفة المحيطة ويترك شريطًا معرضًا للتآكل.
اللحام هو نقطة الضعف
يعتبر 303 بشكل عام غير مناسب للحام. يقلل الكبريت من نطاق درجة حرارة التصلب ويعزز التشقق الساخن في خرزة اللحام، كما أنه يزيد من المسامية. إذا كان التصميم يتطلب اللحام، فإن النهج المعتاد هو تبديل المكون إلى 304 أو 316، أو إلى حشو منخفض الكبريت ومجموعة أساسية. عندما يجب ربط جزء 303 بشكل حقيقي، يجب أن يقتصر اللحام على عمليات الإدخال منخفضة الحرارة باستخدام حشو 308L، يليه التلدين الكامل والتخليل، ولكن حتى في هذه الحالة ستكون مقاومة التآكل في منطقة اللحام والمنطقة المتأثرة بالحرارة أقل من المعدن الأصلي.
تشكيل البرد والغضب
العمل البارد لـ 303 ممكن ولكنه محدود. معدل تصلب العمل مرتفع، على غرار الدرجات الأوستنيتي الأخرى، لذا فإن عمليات التشكيل القاسية مثل السحب العميق أو المعالجة الباردة الثقيلة تتم عادةً في 303Se أو في 304 بدلاً من 303 المحملة بالكبريت. وعلى النقيض من ذلك، فإن دحرجة الخيوط مناسبة تمامًا لـ 303 وهي الطريقة القياسية لإنتاج خيوط عالية القوة على المدخلات والمثبتات الصغيرة.
يعد Galling خاصية أوستنيتي أخرى تستحق التخطيط لها. عندما يحتك سطحان من الفولاذ المقاوم للصدأ لهما نفس الصلابة تحت الضغط، يمكن أن يتم لحامهما على البارد محليًا ويتمزقان، وهذا هو السبب في أن الصواميل المقاومة للصدأ تلتصق أحيانًا بالمسامير غير القابلة للصدأ. في التجميعات الملولبة، يتم التحكم في ذلك باستخدام درجات مختلفة، أو تطبيق مركب مضاد للاحتجاز قائم على الموليبدينوم، أو التحكم في عزم الدوران، أو تحديد تصميم إدخال القفل الذي لا يعتمد على التفكيك المتكرر.
الوجبات الرئيسية: تعامل مع 303 كمادة مصنوعة آليًا فقط؛ إذا كان من الضروري لحام الوصلة أو تعرض درجات حرارة ثابتة أعلى من حوالي 400 درجة مئوية، فحدد 304 أو 316 بدلاً من ذلك.
303 مقابل 304 مقابل 316: اختيار الخصائص، وليس العادة
يعد اختيار الدرجة عبارة عن عملية موازنة بين ثلاثة متغيرات لها اتجاهات مختلفة: تكلفة التصنيع، والطلب على التآكل، ومتطلبات القوة أو الليونة. تحدد المقارنة المكونة من عمودين أدناه منطق الاختيار للعائلتين المكونتين الأكثر تأثراً بقرار 303.
إدراجات ومحولات مترابطة
| المقابس والتجهيزات ومكونات الختم
|
أحد المفاهيم الخاطئة الشائعة هو أن الانتقال إلى 316 هو الخيار الأكثر أمانًا دائمًا. من الناحية العملية، يمكن أن ينتهي الأمر بمكون 316 الذي يتشكل أثناء التجميع ويتم إعادة عزمه عدة مرات إلى أن يصبح أقل موثوقية من جزء 303 الذي تم عزمه بشكل صحيح مع الختم المناسب. تعد درجة المواد أحد المتغيرات في النظام الذي يتضمن أيضًا شكل الخيط وفئة التسامح وتشطيب السطح والتشحيم وعزم دوران التجميع.
البعد التكلفة حقيقي ويستحق القياس. نظرًا لأن 316 آلة في المرتبة 36 تقريبًا على المؤشر مقارنة بـ 78 في المرتبة 303، فإن وقت المعالجة لنفس الجزء يمكن أن يكون أكثر من الضعف، وتكون المادة نفسها أكثر تكلفة. بالنسبة للجزء الصغير ذو الحجم الكبير، قد يعني ذلك أن تكلفة الوحدة تبلغ ثلاثة أضعاف. عندما تتطلب بيئة الخدمة حقًا 316، فهذا يعني إنفاق الأموال بشكل جيد؛ إذا لم يحدث ذلك، فهو مجرد هامش مفقود.
الوجبات الرئيسية: حدد الدرجة من التعريض الفعلي وحجم المعالجة الفعلي، واكتب كلاً من الدرجة ودرجة الحرارة على الرسم بحيث يكون الاختيار قابلاً للتكرار.
التطبيقات: حيث تؤتي 303 خصائص ثمارها في المكونات المترابطة
الخصائص الموضحة أعلاه تتوافق بدقة مع فئة معينة من المكونات: صغيرة، وملولبة، ويتم إنتاجها بكميات كبيرة، ومن المتوقع أن تقاوم الصدأ دون التعرض للكلوريدات. تهيمن أربع عائلات من المنتجات على تلك المساحة.
إدراج موضوع التنصت على الذات
تقوم أداة التنصت الذاتية بقطع الخيط الخاص بها في ثقب محفور أو محفور في الألومنيوم أو المغنيسيوم أو البلاستيك. تتطلب فتحات القطع إخلاء الشريحة بشكل نظيف أثناء التثبيت، ويجب أن يكون الخيط الخارجي قويًا بدرجة كافية للقطع دون تقطيع. 303 في الحالة الملدنة أو الباردة قليلاً يوازن تلك الاحتياجات جيدًا، وعندما يتطلب الأمر خيارًا أقوى أو أكثر مقاومة للتآكل، تتوفر نفس الهندسة في 304 أو 316.
تعتمد جودة التثبيت على الفتحة بقدر ما تعتمد على الإدخال. ستسمح الفتحة المحفورة بحجم كبير جدًا للمدخل بالدوران، في حين أن الفتحة ذات الحجم الصغير ستزيد من عزم دوران التثبيت ويمكن أن تقطع مفاتيح القيادة. عادةً ما يتم توفير نطاقات التسامح للفتحة التجريبية من قبل الشركة المصنعة للمدخل ويجب معاملتها على أنها إلزامية وليست استشارية.
إدراجات مترابطة بثلاثة فتحات
يتم تثبيت الحشوات ثلاثية الفتحات باستخدام أداة مخصصة تستخدم ثلاثة مفاتيح، ثم يتم تثبيتها في مكانها. إنها تقاوم الدوران بشكل أفضل بكثير من الإدخال الحلزوني العادي وهي خيار شائع حيث يتوقع الاهتزاز أو التفكيك المتكرر. عادة ما يكون اختيار المواد هو 303 من حيث التكلفة وقابلية التصنيع، مع توفر 304 أو 316 عندما يكون الطلب على التآكل أعلى.
نظرًا لأن الخيط المحمل داخلي ومحمي بواسطة المادة الأصلية، فإن بيئة التآكل التي تراها الإدخال هي إلى حد كبير البيئة داخل التجميع، والتي غالبًا ما تكون حميدة. وهذا هو أحد الأسباب التي تجعل أداء 303 جيدًا تمامًا في المحركات وعلب التروس وإطارات الماكينات على الرغم من أن نفس الدرجة قد تفشل بسرعة في التركيبات البحرية المكشوفة.
إدراجات قفل المفاتيح وصواميل التحويل
تستخدم إدخالات قفل المفاتيح مفاتيح خارجية يتم دفعها لأسفل عبر المادة الأصلية لقفل الإدخال ميكانيكيًا. تسمح صواميل التحويل، والتي تسمى أيضًا محولات الخيوط من الذكور إلى الإناث، للمكون بالتبديل بين الخيوط المترية والبوصة أو بين درجات الخيوط المختلفة. يستفيد كلاهما من قدرة 303 على الاحتفاظ بتفاوتات مشددة على شكل الخيط بعد المعالجة عالية السرعة، ويتم توفير كلاهما عادةً من الفولاذ الكربوني 303 أو 304 أو 316 حتى يتمكن المشتري من مطابقة الدرجة مع التطبيق.
سدادات الزيت وسدادات الخيط
إن سدادات التصريف وسدادات الختم هي أجزاء كلاسيكية من الآلات اللولبية: هندسة بسيطة، وتسامح محكم للخيط، وحجم سنوي مرتفع. تكون البيئة الداخلية عادةً عبارة عن زيت أو سائل تبريد، بينما قد تكون البيئة الخارجية عبارة عن حجرة محرك أو قاعدة آلة أو حاوية خارجية. يعد اختيار 303 للمعدات الداخلية و316 للمعدات البحرية المكشوفة هو التقسيم القياسي والفعال من حيث التكلفة.
تتعلق مذكرة التطبيق النهائية بالاتصال المعدني المختلف. عندما يتم تركيب ملحق غير قابل للصدأ في غلاف من الألومنيوم، يشكل المفصل زوجًا كلفانيًا، وفي وجود إلكتروليت، يصبح الألومنيوم هو الأنود. نادرًا ما يمثل هذا مشكلة في المعدات الداخلية الجافة، ولكن في البيئات الرطبة أو المليئة بالأملاح، يؤدي ذلك إلى تسريع تآكل المعدن الأصلي حول الإدخال. تعتبر الطلاءات الواقية أو المواد المانعة للتسرب أو تغيير المادة الأصلية من الإجراءات التصحيحية المعتادة.
الوجبات الرئيسية: عادةً ما يرى الخيط الداخلي للإدخال بيئة معتدلة، لذلك يظل 303 هو الاختيار القياسي للإدراج كبير الحجم ما لم يتعرض التجميع نفسه للكلوريدات.
الصيانة والممارسات أثناء الخدمة
يؤدي اختيار المواد إلى الحصول على عنصر في خط البداية؛ تحدد ممارسة الصيانة كيفية أدائها طوال فترة الخدمة. تفشل المكونات الملولبة غير القابل للصدأ لعدد صغير من الأسباب التي يمكن التنبؤ بها، ومعظمها يمكن الوقاية منه.
- الإفراط في عزم الدوران. نظرًا لأن الصلب 303 لديه قوة خضوع تتراوح بين 190 إلى 260 ميجا باسكال، فإن قيمة عزم الدوران المنسوخة من طاولة التثبيت الفولاذية يمكن أن تمد أو تجرد الخيوط. استخدم دائمًا بيانات عزم الدوران المنشورة للإدخال أو القابس المحدد، وأعد معايرة برامج التشغيل بانتظام.
- سخافة. يمكن الاستيلاء على الفولاذ المقاوم للصدأ على اتصال غير القابل للصدأ تحت الضغط. يزيل المركب المضاد للاستيلاء، أو درجة التزاوج المتباينة، أو إجراء التثبيت المشحم معظم المخاطر.
- المشاركة غير كافية. سوف يتسرب القابس الذي يقل خيطان عن المشاركة الكاملة بغض النظر عن الدرجة. تحقق من عمق المشاركة أثناء فحص المادة الأولى، وليس بعد الفشل الميداني.
- هجوم بالكلوريد يعد الحفر على جزء 303 علامة على أن الدرجة خاطئة للبيئة، وليس أن الجزء معيب. استبدل بـ 316 أو أضف حاجزًا وقائيًا.
- التآكل الكلفاني للوالد. ابحث عن منتج تآكل أبيض أو رمادي حول ملحق غير قابل للصدأ في غلاف من الألومنيوم، مما يشير إلى أنه يتم استهلاك الألومنيوم.
يجب أن تتطابق ممارسات التفتيش مع وضع الفشل. يلتقط الفحص البصري الحفر والبقع المسببة للتآكل وتلف الخيوط. قياس الخيط يلتقط انجراف الأبعاد بعد التثبيت. بالنسبة للمفاصل الحرجة، يعد فحص عزم الدوران بعد الدورة الحرارية الأولى أكثر إفادة من فحص عزم الدوران عند التجميع، لأنه يكشف ما إذا كان قد تم فقدان التحميل المسبق. سيؤكد التحقق الكيميائي الدوري باستخدام محلل مضان الأشعة السينية المحمول أن المواد الواردة هي بالفعل 303 وليست درجة بديلة، وهي مشكلة شائعة في المخزون المختلط.
التخزين مهم أيضًا أكثر مما يبدو. يمكن للمكونات غير القابلة للصدأ المخزنة في صناديق خشبية مفتوحة في مستودع رطب أن تلتقط التلوث السطحي وتطور بقع الصدأ التي تكون تجميلية وليست هيكلية، ولكنها ستظل تثير شكوى العميل. إن حفظ الأجزاء في عبوات محكمة الغلق باستخدام مانع التآكل المتطاير والتعامل معها بقفازات نظيفة يؤدي إلى تجنب معظم هذه النزاعات.
الفكرة الأساسية: تعود معظم حالات فشل المكونات البالغ عددها 303 في الميدان إلى عزم الدوران أو التعشيق أو البيئة، وليس إلى المادة نفسها، لذا تستحق إجراءات الصيانة نفس الاهتمام الذي تحظى به وسيلة شرح الدرجة.
تحديد مصادر 303 مكونات من الفولاذ المقاوم للصدأ: ما يجب تحديده
نظرًا لأن 303 يحتوي على نطاق كيميائي واسع مسموح به والعديد من المزاجات، فإن أمر الشراء يحمل معظم مخاطر الجودة. يجب أن يكون المصنع أو المورد القادر قادرًا على الإجابة على كل نقطة من النقاط التالية دون تردد.
| البند لتحديد | لماذا يهم |
|---|---|
| الصف والمعيار | UNS S30300 أو EN 1.4305، مذكور صراحةً بدلاً من "الفولاذ المقاوم للصدأ" |
| نطاق الكبريت | يحدد اتساق المعالجة وسلوك الحفر بشكل غير مباشر |
| حالة التسليم | صلب أو مسحوب على البارد؛ يؤثر على القوة والليونة بهامش واسع |
| صلابة range | نقطة تحقق سهلة للتفتيش الوارد |
| شهادة المواد | EN 10204 3.1 مع إمكانية تتبع الرقم الحراري للدفعة النهائية |
| فئة التسامح الموضوع | 6H، 6g أو خاص بالعميل؛ تم التحقق منها باستخدام مقاييس الذهاب وعدم الذهاب |
| المعالجة السطحية | التخميل أو الطلاء أو تشحيم الفيلم الجاف، مع اختبار محدد |
| خطة أخذ العينات | يحدد عدد الأجزاء التي يتم فحصها لكل قطعة والمعايير التي يتم فحصها |
| التعبئة والتغليف | يمنع التلوث وأضرار الرطوبة وأضرار النقل |
يؤدي العمل مع الشركة المصنعة التي تتحكم أيضًا في أدوات التثبيت إلى إزالة فئة من المشكلات. عندما يتم تصميم أداة الإدخال وأداة القيادة معًا، يكون عزم دوران التثبيت والارتباط الرئيسي وتسامح الثقب متسقًا، وتنخفض الشكاوى الميدانية حول الثقوب المقطوعة بشكل حاد. وهذا مهم بشكل خاص بالنسبة للنقر الذاتي والإدخالات ثلاثية الثقوب، حيث تكون ميزة القيادة مهمة مثل الخيط نفسه.
يجب على مشتري الكميات أيضًا أن يسألوا عن قابلية التكرار من مجموعة إلى مجموعة، وليس فقط الموافقة على المادة الأولى. تسمح الحرارة المتسقة البالغة 303 من مصدر مطحنة مستقر، مع محتوى كبريت متحكم فيه، للمتجر بتثبيت معلمات القطع والاحتفاظ بها لسنوات. عندما يتغير مصدر المطحنة، يمكن أن يتغير سلوك المعالجة على الرغم من أن الشهادة تبدو متطابقة، وعادة ما تكون العلامة الأولى هي زيادة تآكل الأداة أو ارتفاع رفض مقياس الخيط.
وأخيرا، التحقق من القدرة بدلا من الوعود. اطلب معدات الإنتاج الفعلية وعملية الفحص وسلسلة التتبع بدءًا من القضبان الخام وحتى الكرتون المعبأ. تعد إدارة المورد الذي يمكنه إظهار مسار موثق من الرقم الحراري إلى الجزء النهائي أسهل بكثير من إدارة المورد الذي يمكنه عرض مجلد الشهادات فقط.
الوجبات الرئيسية: تحديد الدرجة ونطاق الكبريت والمزاج ونوع الشهادة في أمر الشراء؛ بدون هذه العناصر الأربعة، يمكن لاثنين من الموردين المطالبة بتسليم "303" مع الاستمرار في تقديم الأجزاء التي تتصرف بشكل مختلف.
الأسئلة المتداولة
ما هي أهم خصائص مادة الفولاذ المقاوم للصدأ 303؟الخصائص المحددة هي محتوى الكبريت من 0.15 إلى 0.35 بالمائة لكسر الرقاقة، ومؤشر قابلية التشغيل حوالي 78 مقابل B1112، وقوة الشد الملدنة من 500 إلى 700 ميجا باسكال، وقوة الخضوع 0.2 بالمائة من 190 إلى 260 ميجا باسكال، والاستطالة من 35 إلى 50 بالمائة، والصلابة من 160 إلى 200 ميجا باسكال، وبشكل أساسي السلوك غير المغناطيسي في حالة صلب. مقاومة التآكل قابلة للمقارنة بـ 304 باستثناء مقاومة تأليب الكلوريد المنخفضة بشكل ملحوظ. |
هل 303 الفولاذ المقاوم للصدأ مغناطيسي؟الملدن 303 هو في الأساس غير مغناطيسي، مع نفاذية نسبية قريبة من 1.02. يؤدي السحب على البارد ولف الخيوط والتصنيع الثقيل إلى تحويل الأوستينيت جزئيًا إلى مارتنسيت، لذلك يمكن أن يصبح الجزء النهائي مغناطيسيًا ضعيفًا مع نفاذية تصل إلى حوالي 3. يعد التصاق المغناطيس قليلاً بمكون 303 آليًا أمرًا طبيعيًا ولا يعني أنه تم توفير درجة خاطئة. |
هل يمكن تصلب الفولاذ المقاوم للصدأ 303 بالمعالجة الحرارية؟لا، إنها درجة الأوستنيتي ولا تستجيب للتبريد أو التقسية. الطريقة الوحيدة لزيادة القوة هي العمل البارد، والذي يمكن أن يدفع قوة الشد إلى ما يقرب من 690 إلى 860 ميجا باسكال على حساب الليونة. يتم استخدام التلدين فقط لتليين المواد المعالجة على البارد واستعادة الليونة. |
لماذا يعد 303 أسهل في الماكينة من 304؟تشكل إضافة الكبريت شوائب كبريتيد المنغنيز في جميع أنحاء المصفوفة. تعمل هذه الشوائب بمثابة شقوق داخلية تتسبب في كسر الشريحة إلى أجزاء قصيرة بدلاً من تشكيل سلسلة طويلة. تعمل الرقائق القصيرة على تنظيف منطقة القطع، وتقليل الحافة المبنية، وتقليل قوى القطع، وتسمح بسرعات سطحية أعلى، وهذا هو السبب وراء سرعة 303 ماكينة بسرعة 1.7 مرة تقريبًا 304. |
هل يمكن لحام الفولاذ المقاوم للصدأ 303؟لا ينصح به بشكل عام. يعزز الكبريت التشققات الساخنة والمسامية في حبة اللحام، وتفقد المنطقة المتأثرة بالحرارة مقاومة التآكل. عندما يكون اللحام أمرًا لا مفر منه، استخدم عملية إدخال منخفضة الحرارة مع حشو 308L وخطط للتليين والتخليل الكامل، أو قم بتبديل المكون إلى 304 أو 316. |
هل 303 مناسب للبيئات البحرية أو الساحلية؟لا، فالتعرض للكلوريد يسبب تأليبًا يبدأ عند شوائب الكبريتيد. على الرغم من أن أداء التآكل العام يقترب من 304، إلا أن كثافة مواقع بدء الحفرة أعلى بكثير، لذا يجب حجز 303 للخدمة الداخلية أو الزيتية أو الرطبة بشكل معتدل. الصف 316 هو الاختيار المناسب للبيئات البحرية والكيميائية. |
ما هو الفرق بين 303 و 303Se؟كلاهما درجات تصنيع حرة، ولكن 303Se يستخدم السيلينيوم بدلا من الكبريت. يوفر السيلينيوم تحكمًا مشابهًا في الرقاقة مع تشطيب أفضل للسطح وقابلية تشكيل ساخنة وباردة محسنة، كما أن شوائبه عبارة عن محفزات حفر أقل عدوانية قليلاً. يوفر المحمل بالكبريت 303 بشكل عام مؤشرًا أعلى لقابلية التشغيل الآلي وتكلفة أقل، لذلك يظل هو الخيار الافتراضي للأجزاء المصنعة باللولب. |
ما مقدار مشاركة الخيط التي يحتاجها إدراج 303؟قاعدة البدء العملية هي 1.0 إلى 1.5 مرة من القطر الاسمي للخيط المشغول في الفولاذ والحديد الزهر، وحوالي 2.0 مرة من القطر الاسمي في الألومنيوم أو المغنيسيوم. في حالة وجود اهتزاز، استخدم تصميم إدخال القفل بدلاً من مجرد زيادة التعشيق، لأن عمر الكلال يحكمه الشق الموجود في أول خيط مشغول. |
كيف يجب على المشتري التحقق من مكونات 303 الواردة؟تحقق من شهادة EN 10204 3.1 مقابل رقم الحرارة، وتحقق من الصلابة، وقم بقياس الخيوط باستخدام مقاييس الذهاب وعدم الذهاب، وفحص الكيمياء الموضعية باستخدام محلل محمول إذا كان استبدال الدرجة يشكل خطرًا. تأكد من أن محتوى الكبريت يقع ضمن النطاق المحدد، لأن الحرارة المنخفضة الكبريت ستعمل بشكل مختلف على الرغم من توافق الشهادة. |
هل يكلف الفولاذ المقاوم للصدأ 303 أكثر من 304؟عادة ما تكون تكلفة المواد لكل كيلوغرام متشابهة أو أعلى قليلاً، ولكن تكلفة الجزء الذي يتم تسليمه غالبًا ما تكون أقل لأن وقت المعالجة أقصر بكثير. في المعالجة اللولبية ذات الحجم الكبير، عادةً ما يفوق الفرق في وقت الدورة وعمر الأداة سعر المواد الخام، لذلك يظل 303 هو الخيار الاقتصادي حيثما تسمح بيئة التآكل بذلك. |
الفكرة الرئيسية: تم تحسين خصائص مادة الفولاذ المقاوم للصدأ 303 من أجل التشغيل الآلي والتآكل الخفيف، وكل سؤال اختيار يعود إلى هاتين الأولويتين.
الصفحات ذات الصلة على هذا الموقع
تغطي الصفحتان أدناه عائلات المواد والمنتجات التي تمت مناقشتها في هذه المقالة، وهي الخطوة الطبيعية التالية إذا كنت تحدد مكونات مترابطة.
| الصفحة | ماذا ستجد |
|---|---|
| إدراجات مترابطة من الفولاذ المقاوم للصدأ | قم بإدراج الأنواع والمواد وطرق التثبيت في نظرة عامة واحدة |
| مثبتات من الفولاذ المقاوم للصدأ 303 و304 و316 | مقارنة درجات السحابات والأجزاء المصنوعة من الفولاذ المقاوم للصدأ |
إذا كنت تقارن خيارات المواد لجزء معين بدلاً من القراءة بشكل عام، فأحضر الرسم وبيئة الخدمة والمجلد السنوي. تحدد هذه العناصر الثلاثة الدرجة والحالة المزاجية بشكل أسرع من أي مقارنة في ورقة البيانات.
الفكرة الأساسية: قم بمطابقة الدرجة مع البيئة والحجم، ثم قم بتثبيت الاختيار في الرسم وأمر الشراء حتى يظل القرار ساريًا مع الطلب التالي.


