يتم فصل رئيس M8 الموجود على مبيت ناقل الحركة المصنوع من الألومنيوم المصبوب في المرة الأولى التي يمر فيها مفتاح عزم الدوران بـ 28 نيوتن متر. يتوقف الخط، ويوضع السكن في صندوق الخردة، والتكلفة الحقيقية ليست السكن. إنه التحول المفقود، وتقرير الاحتواء، وإخطار العميل، والمهندسين الثلاثة الذين أمضوا يومين في إثبات أن العطل كان مشكلة في مواصفات الثقب وليس مشكلة في التجميع. إن الإدخالات الملولبة للسيارات هي الأجزاء الصغيرة الرخيصة التي تمنع هذا النوع من الأحداث بالضبط، ويتم اختيارها قبل أشهر على مذكرة رسم تقرأ شيئًا مثل "إدراج M8 × 1.25 ذاتي التنصت، أو غير قابل للصدأ، أو ما يعادله".
هنا هو الاستنتاج مقدما. عائلة الإدخال مهمة أكثر بكثير من اسم العلامة التجارية. إن إدراج الخيط السلكي، وإدخال التنصت الذاتي وإدخال قفل المفتاح غير قابلة للتبديل، لأنها تنقل الحمل إلى المادة الأم بثلاث طرق مختلفة تمامًا. بمجرد إصلاح الأسرة، تصبح المادة والطلاء مسألة تتعلق بالتآكل ودرجة الحرارة، ويصبح تحمل الثقب مسألة تتعلق بالأدوات والعملية. إذا أخطأت في الطلب، فسوف تنفق الأموال على تفاوتات أكثر صرامة لم يحتاجها التطبيق مطلقًا، في حين أن الخطر الفعلي، وهو إدراج دوار أو قابل للسحب، يظل كما هو.
تتناول هذه المقالة المجموعات الست من الإدخالات الملولبة للسيارات، والمواد والطلاءات المنطقية في عمل المحرك وناقل الحركة والهيكل وصينية بطارية السيارة الكهربائية، ومواصفات الثقب والخيط التي تحدد ما إذا كانت الإدخالات ستصمد أم لا، والأدوات التي تحافظ على تحرك الخط، والأسئلة التي يجب طرحها على أي مصنع أو مورد قبل إصدار أمر الشراء. ويختتم بإرشادات الصيانة للمواضيع التي تم تجريدها، ومجموعة من الأسئلة المتداولة، ووحدة موارد قصيرة.
ما الذي تفعله إدراجات السيارات الملولبة فعليًا داخل المفصل
يؤدي الإدخال وظيفة واحدة: فهو ينقل الخيط الحامل من المادة الأم الضعيفة إلى عنصر أقوى وقابل للاستبدال. الألومنيوم والمغنيسيوم والزنك المسبوكات والصفائح الفولاذية والمواد المركبة والبلاستيك كلها تشترك في شيء واحد. عند قطع الخيط مباشرة فيها، فإن وضع الفشل ليس مسمارًا مكسورًا. وهو عبارة عن خيط مقطوع أو مسحوب في مادة أكثر ليونة، وهو الجزء الباهظ الثمن.
فكر في الأرقام. قد يفشل مسمار فولاذي من الدرجة 8.8 في رأس ألومنيوم عند المسمار قبل فترة طويلة من فشل الألومنيوم، وهو أمر جيد، لأنك تريد أن يكون الترباس هو الحلقة الضعيفة. مسمار من الدرجة 10.9 في نفس الرئيس يعكس هذه العلاقة. الآن يبقى مقص خيط الألمنيوم والمسمار على قيد الحياة، مما يعني أنك تقوم بتدمير مبيت لحفظ المزلاج. إدراج يغير النسبة. إنه يمنح رأس الألومنيوم خيطًا داخليًا من الفولاذ أو الفولاذ المقاوم للصدأ مع مساحة قص فعالة أكبر، ويوزع الحمل على طول تعشيق أطول، وبالتالي يتصرف المفصل بالطريقة المقصودة من التصميم.
هناك وظيفة ثانية أقل مناقشة. إدراجات خلق التكرار. يختلف الثقب المسنن في الألومنيوم المصبوب باختلاف المسامية وزاوية السحب وتآكل الأداة وموضع التثبيت. يعطي الإدخال المُشكل مسبقًا، والمثبت باستخدام أداة يمكن التحكم فيها، نفس موضع الخيط ونفس سلوك السحب للوحدة 1 والوحدة 100000. بالنسبة إلى الشركة المصنعة التي تقوم بتشغيل مجموعة ضرورية للسلامة، فإن إمكانية التكرار هذه تستحق أكثر من سعر وحدة الإدخال.
وأخيرًا، تعمل الإدخالات على إنشاء إمكانية الخدمة. عند تلف أحد الخيوط في الحقل، يقوم الملف الحلزوني أو ملحق قفل المفتاح بتحويل مبيت الخردة إلى مبيت تم إصلاحه. في أعمال المركبات الثقيلة والسكك الحديدية، حيث يمكن أن تكلف عمليات المسبوكات الآلاف وتمتد فترات التنفيذ إلى أشهر، فإن هذه الخاصية الفردية تحافظ على تشغيل أساطيل بأكملها.
العائلات الستة من إدراجات السيارات الملولبة وأين ينتمي كل منها
تحدث معظم أخطاء تحديد المصادر لأن المشترين يتعاملون مع جميع الإدخالات كفئة واحدة. إنهم ليسوا كذلك. يلخص الجدول أدناه العائلات الست التي تظهر غالبًا في رسومات المركبات والفضاء، والعمود الذي يقرر معظم الوسائط هو العمود المتعلق بكيفية توقف الإدخال عن الدوران.
| العائلة | كيف يقفل | مادة مضيفة نموذجية | أفضل ملاءمة | احترس من |
|---|---|---|---|---|
| إدراج خيط السلك (ملف حلزوني) | ملف ذو مقطع ماسي مثبت بواسطة شد الزنبرك في فتحة مستغلة | الألومنيوم، المغنيسيوم، الحديد الزهر، البلاستيك | إصلاح وتعزيز ثقب استغلالها القياسية | يتطلب صنبور STI، وليس صنبورًا قياسيًا |
| إدراج التنصت على الذات | تشكل فتحات القطع الخارجية خيطًا خاصًا بها أثناء التثبيت | البلاستيك والألومنيوم والمسبوكات الناعمة والجدران الرقيقة | التثبيت بخطوة واحدة في الزعماء ذوي القوة المنخفضة | قطر الثقب التجريبي أمر بالغ الأهمية ومحدد بالمواد |
| إدراج قفل المفتاح | يتم دفع المفاتيح لأسفل من خلال جدار الإدخال إلى المادة الأم | الفولاذ الصلب، والمفاصل عالية الاهتزاز، وأغطية الفضاء الجوي | أقصى مقاومة للدوران والسحب | المزيد من خطوات التثبيت وقطر رئيس أكبر |
| حشوة ملولبة بثلاثة فتحات | فتحات شفة مع مسامير أو مسامير أو عمادا | الصفائح المعدنية، والألواح الرقيقة، والمواد المركبة | مادة رقيقة حيث لا يمكن قطع الخيط الكامل | يحتاج إلى تصريح أو الوصول خلف اللوحة |
| صامولة التحويل الداخلية والخارجية | خيط ذكر من الخارج وخيط أنثوي من الداخل | أي مادة تستخدم عندما تختلف معايير الخيوط | تكييف المقياس مع الموحد، أو BSP مع معاهدة حظر الانتشار النووي | تحقق من طول الخطوبة في كلا الخيطين |
| المكونات الخيوط ومكونات النفط | الختم عن طريق وجه الحشية أو عن طريق شكل خيط مستدق | أوعية الزيت وعلب التروس والعلب الهيدروليكية | منافذ التصريف والتعبئة والفحص | يتم إغلاق المقابس المستدقة والمستقيمة بمبادئ مختلفة |
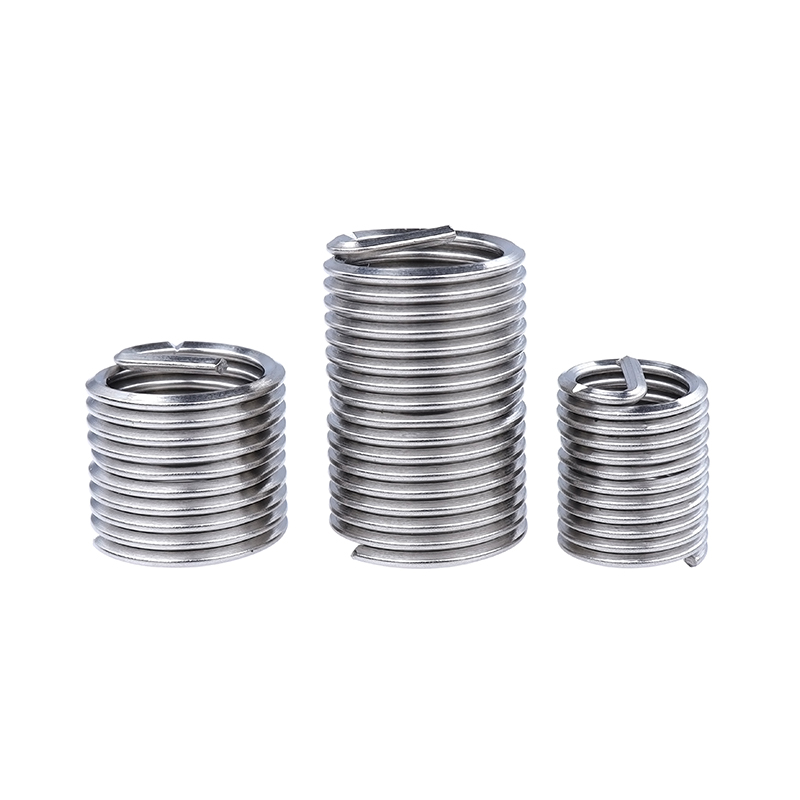 إدراج قفل المسمار إدراج قفل المسمار is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... عرض المنتج →
يستحق إدراج الخيط السلكي تعليقًا أطول لأنه من العائلة التي يتم تحديدها غالبًا في المفاصل المتعلقة بالسلامة. يعتمد الملف الحلزوني القياسي على التوتر المرن للملف المثبت ليبقى في مكانه. يضيف متغير القفل اللولبي ميزة قفل على الخيط الداخلي الذي يمسك بالمسمار نفسه، مما يزيد من عزم الدوران المطلوب لفك أداة التثبيت بعد الاهتزاز. في حامل مجموعة نقل الحركة أو المستشعر المثبت على الهيكل، يظهر هذا الاختلاف كمفصل يبقى عند حمل المشبك بعد 200 ساعة من الاهتزاز العشوائي بدلاً من الانجراف.
تحتل إدراجات التنصت الذاتية الطرف الآخر من الطيف. إنها الخيار العملي عندما يكون الرئيس ناعمًا، والجدار رقيقًا، وتحتاج العملية إلى عملية واحدة بدلاً من عمليتين. نظرًا لأن الإدخال يقطع الخيط الخاص به، فإن الفتحة التجريبية ليست من مواصفات الخيط على الإطلاق. وهو عبارة عن ثقب بقطر مع شريط تسامح، وعادة ما يكون هذا الشريط ضيقًا، وغالبًا ما يكون حوالي زائد أو ناقص 0.05 مم في الأحجام الصغيرة. إذا لم تتمكن عملية الحفر الخاصة بك من الاحتفاظ بهذا الشريط، فلن تتمكن أي علامة تجارية مدرجة من حفظ المفصل.
إن إدخالات قفل المفاتيح هي الحل للخدمة الشاقة. يتم تثبيتها بمفاتيح يتم دفعها للأسفل من خلال فتحات في جسم الإدخال، مما يؤدي إلى قفل الإدخال ميكانيكيًا بالمادة الأصلية. لا يوجد اعتماد على التوتر الربيعي أو الاحتكاك. وهذا هو سبب ظهورها في مساكن الطيران، وفي المواقع ذات الاهتزازات العالية، وفي الإصلاحات التي لا يكون فيها عطل واحد مقبولاً. المقايضة عبارة عن مظروف تثبيت أكبر والمزيد من الخطوات على المقعد.
خيارات المواد والطلاء لإدراجات السيارات الملولبة
بمجرد إصلاح الأسرة، يكون القرار التالي هو المادة والانتهاء. هذا هو المكان الذي تلتقي فيه مخاطر التكلفة والتآكل والكلفانية. القاعدة التي توفر أكبر قدر من المتاعب بسيطة: قم بمطابقة مادة الإدخال مع الترباس والبيئة، ولا تضع أبدًا إدخالًا أنوديًا صغيرًا في أصل كاثودي كبير دون التفكير في الأمر.
إدراجات الفولاذ الكربوني هي العمود الفقري. فهي قوية وغير مكلفة وسهلة التشكيل، ومع طلاء أساسه الزنك فإنها تتعامل جيدًا مع البيئات الداخلية الجافة والرطبة قليلاً. الزنك الأزرق والأبيض والزنك الأصفر هما الطلاءان اللذان ستشاهدهما في أغلب الأحيان. يعطي الزنك الأزرق والأبيض طبقة مشرقة ورقيقة وموحدة نسبيًا ذات مظهر جيد ومقاومة معتدلة لرذاذ الملح. يوفر الزنك الأصفر، الذي يتم إنتاجه بتخميل ثلاثي التكافؤ في الخطوط الحديثة، لونًا أكثر دفئًا قليلاً ومقاومة أفضل للصدأ الأبيض، ولهذا السبب يظهر على الأجزاء السفلية وحجرة المحرك.
إن إدخالات الفولاذ المقاوم للصدأ، عادة 303 أو 304 أو 316، تنقل المناقشة من المظهر إلى الكيمياء. النوع 303 هو عبارة عن ماكينة حرة وهو الاختيار الطبيعي عندما يتعين قطع الجسم المُدخل على مخارط أوتوماتيكية بكميات كبيرة. النوع 304 هو فئة مقاومة للتآكل للأغراض العامة ويغطي معظم الاستخدامات السفلية والخارجية. يضيف النوع 316 الموليبدينوم ويصبح الحل الصحيح لملح الطريق والتعرض البحري وبيئات كيميائية معينة. وتتمثل المقايضة في أن الفولاذ المقاوم للصدأ الأوستنيتي ليس مغناطيسيًا ولا يمكن تصليبه بالمعالجة الحرارية، لذا فإن قوة السحب لكل وحدة حجم أقل من الفولاذ الكربوني المتصلب بنفس الحجم.
| المواد والانتهاء | مقاومة التآكل | القوة | بيئة نموذجية |
|---|---|---|---|
| الكربون الصلب، عادي | منخفض | عالية | المواقع الداخلية الجافة والمشبعة بالزيت فقط |
| فولاذ كربوني، زنك أزرق-أبيض | معتدل | عالية | الجزء الداخلي من الكابينة، ومناطق حجرة المحرك الجافة |
| الكربون الصلب والزنك الأصفر | معتدل to good | عالية | حجرة المحرك، والمناطق السفلية المكشوفة لرذاذ الماء |
| 303 الفولاذ المقاوم للصدأ | جيد | معتدل | حشوات آلية، استخدام عام تحت غطاء المحرك |
| 304 الفولاذ المقاوم للصدأ | جيد | معتدل | الزخرفة الخارجية، والأقواس، والمفاصل المصنوعة من مواد مختلطة |
| 316 الفولاذ المقاوم للصدأ | جيد جدًا | معتدل | التعرض لملح الطرق والساحل والغسل |
هناك نقطتان عمليتان تستحقان التكرار. أولاً، يغير سُمك الطلاء أبعاد الخيط الفعالة قليلًا، وبالتالي فإن الإدخال المطلي لا يكون متطابقًا من حيث الأبعاد مع الإدخال العادي، وتنتمي مواصفات الطلاء إلى الرسم بجانب وسيلة شرح الخيط. ثانيًا، عندما يتم تركيب ملحق غير قابل للصدأ في قالب من الألومنيوم، يظل المعدنان على اتصال في بيئة رطبة محتملة. هذا زوج كلفاني. عادةً ما يكون من المقبول إدخال إدخال صغير في قالب كبير، ولكن يجب أن يكون قرارًا واعيًا مسجلاً في ملف التصميم وليس مجرد حادث في قائمة الأجزاء.
تحديد حجم الثقب وحجم الخيط وطول الخطوبة
يمكن لأي شخص قراءة وسيلة شرح لموضوع ما من الرسم. الجزء الذي يتطلب الخبرة هو ترجمة وسيلة الشرح هذه إلى فجوة وتسامح وطول مشاركة يمكن لخط الإنتاج الاحتفاظ به فعليًا. هناك خمسة أشياء تحدد النتيجة: المادة الأصلية وصلابتها، وقطر الثقب الدليلي ونطاق التسامح الخاص به، وطول المشاركة في المادة الأم، وسمك الجدار المتاح للرئيس، وطريقة التثبيت بما في ذلك ما إذا كان الوصول من جانب واحد فقط.
الصلابة هي الفلتر الأول. في الألمنيوم الناعم الذي يتراوح من 60 إلى 80 HB، تقوم أداة التنصت الذاتية بقطع الخيط النظيف بسهولة، ويحتاج الملف الحلزوني إلى ثقب STI مستغل بشكل صحيح. في الفولاذ المقسى الذي يزيد عن 30 HRC تقريبًا، تكون الإدخالات ذاتية التنصت هي ببساطة الأداة الخاطئة وتنتقل المناقشة إلى قفل المفتاح أو إلى الإصلاح المثقب والنقر.
إن تسامح الفتحة التجريبية هو المرشح الثاني، وهو المكان الذي تنشأ فيه معظم حالات فشل المجال. يؤدي وجود ثقب أكبر من اللازم بمقدار 0.1 مم إلى تقليل المادة التي يمكن أن يعض فيها الإدخال، ويظهر العطل كإدخال يدور تحت عزم الدوران، وأحيانًا فقط بعد عدة دورات حرارية. يؤدي وجود ثقب صغير جدًا إلى زيادة عزم دوران التثبيت، مما قد يؤدي إلى قطع المدخل أو كسر رأس رفيع.
طول المشاركة هو الفلتر الثالث. عادةً ما يكون الاختصار الشائع لاستخدام الإدخال بعمق مثل ارتباط الخيط القياسي للمسمار خطأً. تعمل الإدخالات عن طريق توزيع الحمل، بحيث يتناسب العمق بشكل مباشر مع مقدار الحمل الذي يحمله المفصل. يلخص الرسم البياني أدناه كيفية مقارنة عائلات الإدخال المختلفة بأداء السحب النسبي في نفس المادة المضيفة تحت نفس ظروف الاختبار، وهي الطريقة الأكثر فائدة للتفكير في هذا القرار قبل الالتزام بالأدوات.
أول شيء يقوله الرسم البياني هو أن كل عائلة إدراج تتفوق على ثقب مستغل غير معزز، وبهامش واسع. لا يزال الإدخال الأدنى على الرسم البياني يُرجع ما يقرب من خمسين بالمائة من حمل السحب أكثر من خيط الألمنيوم العاري الذي يحل محله. هذه الفجوة هي المبرر الكامل للجزء، وهذا هو السبب في أن إدخال واحد يمكن أن يحول تصميم رئيسي هامشي إلى تصميم آمن دون تغيير القالب.
الملاحظة الثانية هي الانتشار داخل عائلة إدراج خيط السلك نفسه. يقع متغير المسمار اللولبي بحوالي ثلاثة بالمائة فوق المتغير غير المتشابك هنا، وهو ليس ادعاءً بشأن أداء القفل ولكنه انعكاس لهندسة الملف المختلفة قليلاً وحقيقة أن كلاهما مثبتان في فتحة STI مستغلة بشكل صحيح وبعمق متطابق. في الوصلات الحقيقية، يكون الفرق أكثر أهمية مما يقترحه الرسم البياني، لأن ميزة القفل تؤثر على عزم الدوران الذي يحتاج المثبت إلى فكه، وليس حمل السحب الثابت.
النقطة الثالثة تتعلق بإدخال قفل المفتاح في الجزء العلوي من النطاق. يصل إلى أعلى فهرس لأن المفاتيح تنقل التحميل مباشرة إلى المادة الأصلية بدلاً من الاعتماد على مشاركة الخيط فقط. وهذا هو بالضبط سبب تحديده حيث يكون الاهتزاز شديدًا ويكون الوصول لإعادة العمل محدودًا. التكلفة عبارة عن مدرب أكبر ودورة تثبيت أطول.
النقطة الرابعة هي المقارنة بين إدراجين التنصت الذاتي. تكون مؤشرات النسخة غير القابل للصدأ أعلى قليلاً من نسخة الفولاذ الكربوني في هذا الاختبار، وهو ما يفاجئ الأشخاص الذين يفترضون أن الفولاذ المقاوم للصدأ أضعف دائمًا. والسبب هو أن الملحق المقاوم للصدأ في نطاق الحجم هذا تم اختباره في حالة أصعب قليلاً وبهندسة فتحة مختلفة قليلاً. الاستنتاج الصادق هو أن الفرق بين 92 و96 هو ضمن ضجيج معظم العمليات في المتجر، ولا ينبغي أن يكون العامل الحاسم. اختر بينهما وفقًا لمتطلبات التآكل، وليس على أساس فرق قوة يبلغ اثنين أو أربعة بالمائة.
النقطة الخامسة تتعلق بإدخال ثلاثي الثقوب. مؤشره البالغ 104 يضعه فوق كل من الإدخالات ذاتية التنصت ولكن أقل بكثير من عائلة الخيوط السلكية. وهذا أمر منطقي، لأن مسار التحميل الخاص به يمر عبر الحافة ونقاط التثبيت الثلاثة بدلاً من المرور عبر خيط كامل العمق. إنه حل للألواح الرقيقة، وليس منافسًا للملف الحلزوني في الرأس السميك.
النقطة السادسة تتعلق بالفتحة غير المسلحة وهي تستحق التركيز. عند 62 عامًا، فإن الثقب المكشوف ليس أضعف فحسب. وهو أيضًا الخيار الأقل تكرارًا، لأن أدائه يعتمد على المسامية المحلية للصب عند ذلك الرئيس بالضبط. يمكن أن يتصرف ثقبان في نفس المكون بشكل مختلف. يزيل الإدخال هذا التباين، والتباين، وليس القوة المتوسطة، هو ما يسبب توقف الخط.
سابعا، الرسم البياني عبارة عن مقارنة ثابتة ولا ينبغي قراءته كتصنيف للتعب. في المفصل المهتز، يمكن أن يتغير الترتيب، لأن الآلية التي تقاوم الارتخاء تصبح بنفس أهمية الآلية التي تقاوم الانسحاب. هذا هو الحال بالنسبة لتصميمات القفل اللولبي وقفل المفاتيح.
ثامنا، لاحظ أن طول التعشيق ظل ثابتا عند مرة ونصف القطر الاسمي. إذا قمت بزيادة التعشيق إلى ضعف القطر، فإن كل عائلة إدراج تكسب، لكن الإدخالات ذاتية التنصت تكسب أقل من خيط السلك وعائلات قفل المفاتيح، لأن إدراج التنصت الذاتي يحمل المزيد من حمولته بالقرب من الخيوط القليلة الأولى.
تاسعا: قيم المؤشر نسبية وليست مطلقة. إنها مفيدة للتصنيف ولشرح قرار التصميم لأحد الزملاء. فهي ليست بديلاً عن اختبار السحب على الصب الخاص بك، مع عملية الثقب الخاصة بك، في عزم دوران التثبيت الخاص بك.
عاشرًا، الفكرة العملية لفريق الشراء هي أن تبديل العائلات لتوفير بضعة سنتات لكل قطعة لا يستحق كل هذا العناء على الإطلاق. يمثل الإدخال جزءًا صغيرًا من تكلفة الرئيس الذي يحميه، ويتم قياس وضع الفشل الذي يمنعه بساعات توقف الخط.
أدوات التثبيت والتحقق من واقع خط التجميع
الإدخال المثالي باستخدام أداة التثبيت الخاطئة هو مولد الخردة. إن مناقشة الأدوات قصيرة ولكن هذا هو المكان الذي تفشل فيه الكثير من المشاريع بهدوء، لأنه غالبًا ما يتم التعامل مع الأداة كفكرة لاحقة في نفس أمر الشراء مثل الإدخال.
بالنسبة لإدخالات الخيوط السلكية، تأتي أدوات التثبيت في نمطين واسعين، اعتمادًا على ما إذا كان الإدخال يحتوي على تانغ أو غير متشابك. يؤدي التثبيت غير المتشابك إلى إزالة خطوة كسر التانغ المنفصلة، مما يزيل قطعة الأسلاك السائبة التي يمكن أن تجد طريقها إلى علبة التروس أو معرض الزيت. غالبًا ما تكون فائدة العملية الواحدة، وليس الإدخال نفسه، هي السبب وراء انتقال الشركة المصنعة إلى تصميم أقل تانغًا. أدوات الاستخراج هي النظير، وتستخدم عندما يجب أن تخرج الحشوة البالية أو التالفة دون إتلاف الخيط الأصلي.
بالنسبة للإدخالات ذاتية التنصت، عادةً ما تكون أداة التثبيت عبارة عن محرك يقوم بتعشيق الخيط الداخلي ويطبق عزم دوران متحكم فيه. هناك متغيران مهمان: يجب ألا يخرج السائق تحت الحمل، ويجب مراقبة عزم دوران التثبيت، لأن عزم دوران التثبيت هو المؤشر الأقدم والأرخص على أن الثقب الدليلي خارج المواصفات. إذا انحرف عزم التثبيت لأعلى خلال الوردية، فهذا يعني أن المثقاب يتآكل.
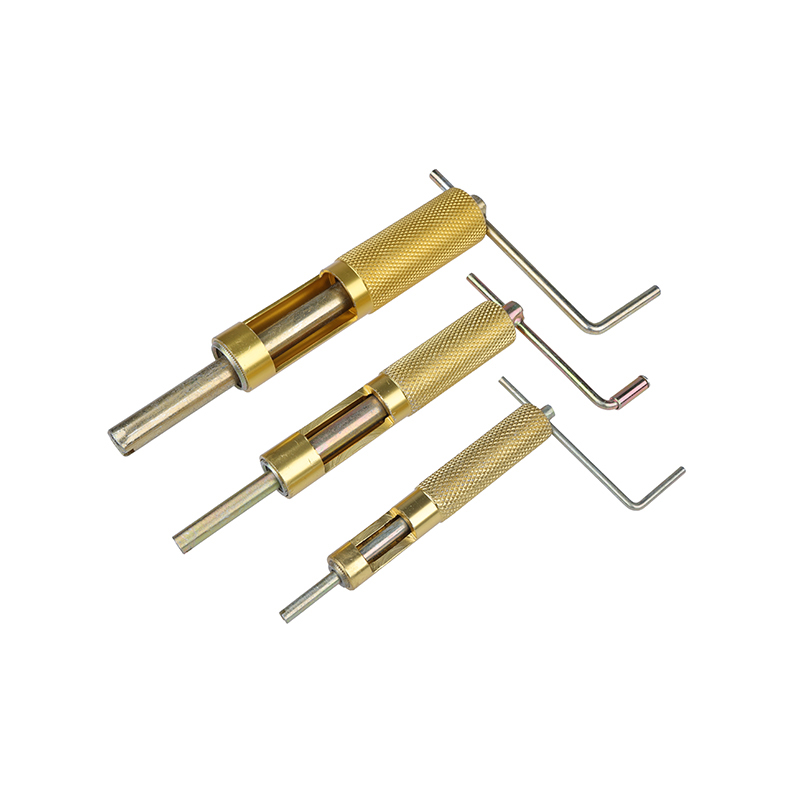 أداة تركيب إدراج خيط السلك يستخدم لربط خيط السلك بدقة في الفتحات المستغلة مسبقًا، مما يضمن التثبيت والمحاذاة الصحيحة. تستوعب الأداة أحجامًا مختلفة من خيط الأسلاك ... عرض المنتج →
تنتمي نقرات الموضوع إلى نفس المحادثة. تقوم الصنابير الحلزونية برفع الرقاقات من الفتحة المسدودة، مما يجعلها الخيار الأكثر أمانًا حيث تكون الرقاقة المتروكة خلفها خطرًا على الجودة. تعتبر صنابير الفلوت المستقيمة أكثر قوة وغالبًا ما يتم تفضيلها في الثقوب وفي المواد التي تنتج رقائق مسحوقية قصيرة. والاختيار بينهما هو قرار يتعلق بالتحكم في الرقاقة قبل أن يكون قرارًا سريعًا.
التحقق من واقع الخط هو هذا. إذا كانت عملية التثبيت تحتاج إلى كلتا اليدين، وأداة تثبيت، ومواصفات عزم الدوران التي يجب على المشغل أن يتذكرها، فسوف تنحرف العملية. أدوات الإدخال الجيدة تجعل التثبيت الصحيح أمرًا سهلاً.
الجودة وإمكانية التتبع واختيار الشركة المصنعة لإدراجات السيارات الملولبة
بالنسبة للمثبت الذي يكلف بضعة سنتات، فإن تدقيق المورد غير متناسب مع السعر ومتناسب تمامًا مع المخاطر. فشل الإدراج لا يتوقف عند الإدراج. فهو يوقف المفصل والتجميع وأحيانًا السيارة.
ابدأ بقدرات الأبعاد بدلاً من الشهادات وحدها. اطلب دراسة القدرة على الأبعاد الحرجة، والتي تعني عادةً بالنسبة للإدخال القطر الرئيسي، وقطر الملعب، والطول، وبالنسبة لأنواع التنصت الذاتية، هندسة الفتحة. ثم اسأل كيف يتم قياس هذه الأبعاد، وبأي تردد، وبأي مقياس. الشركة المصنعة التي لا تستطيع وصف التحكم في المقياس الخاص بها تصف عملية سوف تنجرف.
تتبع المواد هو السؤال الثاني. إن أرقام الحرارة وشهادات المطاحن والرابط بين دفعة الفولاذ والدفعة النهائية هي التي تحول الإدخال من مادة مستهلكة إلى مكون أمان. بالنسبة لدرجات الفولاذ المقاوم للصدأ، فإن الشهادة التي توضح الدرجة الفعلية، 303 أو 304 أو 316، لها أهمية أكبر من الملصق الموجود على الصندوق.
إنهاء السطح هو السؤال الثالث، وهو السؤال الذي يتم تخطيه في أغلب الأحيان. سمك الطلاء والالتصاق ووجود تخفيف التقصف بالهيدروجين بعد الطلاء كلها أمور ذات صلة بقفل فولاذي عالي القوة. بالنسبة للمدخلات، تتمثل الاهتمامات الرئيسية في التحكم في السُمك، مما يؤثر على ملاءمة الخيط، والتغطية الموحدة داخل الملف أو الفتحة، مما يؤثر على عمر التآكل.
والسؤال الرابع هو القدرة والاستمرارية. إن علاقة التوريد الكبيرة والمستقرة لها أهمية أكبر من عرض الأسعار الأول المنخفض، لأن التغييرات الهندسية وتقلصات القدرة واضطرابات الشحن هي الأحداث التي توقف الإنتاج فعليًا. من الأسهل التخطيط للشريك الذي لديه مصنعه الخاص وأسطول الآلات الخاص به وتاريخ الإنتاج الموثق مقارنة بالتاجر بسعر جيد.
خامسا، انظر إلى اتساع النطاق. إن المورد الذي يمكنه تقديم نفس عائلة الخيوط من الفولاذ الكربوني والفولاذ المطلي بالزنك والفولاذ المقاوم للصدأ، بالإضافة إلى الصنابير والمحركات وأدوات الاستخراج المطابقة، يقلل من عدد البائعين الذين يتعين عليك التأهل لهم. يؤدي هذا الدمج إلى توفير الوقت الهندسي، ويعتبر الوقت الهندسي هو المورد الأكثر ندرة في معظم المشاريع. يمكنك قراءة المزيد عن الشركة التي تقف وراء هذا النطاق على موقعنا صفحة الملف الشخصي للشركة .
سيناريوهات التطبيق: المحرك وناقل الحركة والهيكل وصواني EV
يتصرف نفس الإدخال بشكل مختلف اعتمادًا على مكان وجوده. تتكرر بعض السيناريوهات في كل برنامج مركبة تقريبًا، ويختلف منطق الاختيار بدرجة كافية بحيث تستحق الفصل.
المحرك وناقل الحركةتهيمن الأغطية والأغطية وأغطية المحامل المصنوعة من الألومنيوم المصبوب. التدوير الحراري ثابت، ويوجد رذاذ زيتي، وغالبًا ما يتعين على المفصل أن يتحمل عمر السيارة دون إعادة عزم الدوران. تعتبر إدخالات الخيوط السلكية مع ميزة القفل وإدراجات قفل المفاتيح شائعة هنا. الأولويات: الاحتفاظ بعد الاهتزاز، وحمل المشبك الثابت عند 120 درجة مئوية وما فوق، ومقاومة التآكل المتوافقة مع التعرض للزيت وسائل التبريد. | هيكل الشاسيه والجسموصلات المواد المختلطة، والمخاطر الكلفانية العالية، والتعرض لأملاح الطريق. تظهر الإدخالات ذاتية التنصت في الإطارات الفرعية المصنوعة من الألومنيوم وفي الهياكل المركبة أو ذات الجدران الرقيقة، بينما تخدم الإدخالات ثلاثية الفتحات الألواح الرقيقة جدًا بحيث لا يمكن النقر عليها. الأولويات: مقاومة التآكل، والتوافق الجلفاني مع مثبت التزاوج، وثقب تجريبي قابل للتكرار على خط كبير الحجم. |
صواني وأغطية بطارية السيارة الكهربائيةهياكل كبيرة من الألومنيوم مع العديد من النقاط الملولبة، ومتطلبات إغلاق صارمة وتحمل منخفض للحطام السائب. تسمح الإدخالات الملولبة وصواميل التحويل لصب ألومنيوم واحد بقبول العديد من معايير التثبيت. الأولويات: الحرية المطلقة من الرقائق السائبة والتشابكات المكسورة، وعزم دوران التثبيت المتسق عبر مئات النقاط، وتوثيق العملية النظيفة. | السكك الحديدية والفضاءعاليةer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. الأولويات: إمكانية التتبع الموثقة، وأداء السحب القابل للتكرار، وإجراءات الإصلاح الموثقة التي تعمل في الميدان. |
في جميع السيناريوهات الأربعة، هناك نمط واحد ثابت. لا يتم اختيار الملحق أبدًا بشكل منعزل. يتم اختياره مع أداة التثبيت وعملية الثقب وأداة التثبيت، ويتم التحقق من صحة القرار من خلال اختبار السحب على مادة الإنتاج الفعلية بدلاً من شريط الاختبار العام.
الإصلاح والصيانة: الخيوط المقطوعة وسدادات التصريف
لا يدخل كل إدراج في جزء جديد. تأتي حصة كبيرة من الطلب من الإصلاح، والإصلاح له قواعده الخاصة. الوظيفتان الأكثر شيوعًا هما الخيط المجرد في قالب ناعم ومنفذ التصريف أو التعبئة التالف.
بالنسبة للخيط المجرد، يكون التسلسل واضحًا ولكنه لا يرحم. قم بقياس الفتحة المتبقية، ثم قم بالثقب حتى الحجم الكبير المحدد، ثم اضغط بنقرة STI الصحيحة، وقم بتثبيت الإدخال على العمق المحدد، وعادةً ما يكون أسفل السطح قليلاً. يعد تخطي خطوة القياس هو السبب المعتاد لفشل الإصلاح مرة أخرى خلال شهر. إذا تم بالفعل إصلاح الثقب مرة واحدة، فقد لا يكون الملف الثاني في نفس الموقع مناسبًا ويصبح إدخال قفل المفتاح أو صامولة التحويل هو الحل الأفضل. تعتبر مصبوبات الألومنيوم هي المضيف الأكثر شيوعًا، وهناك مناقشة مفيدة حول سلوك الإدخال في أعمال إصلاح الألومنيوم في هذا الشأن مقالة فنية عن إصلاح الخيوط في الألومنيوم .
تعتبر منافذ التصريف والتعبئة مشكلة مختلفة. عادةً ما يكون العطل عبارة عن قابس متسرب أو تالف، وليس خيطًا منزوعًا، ويعتمد الإصلاح على ما إذا كان المنفذ عبارة عن خيط مستقيم مغلق بغسالة أو خيط مستدق محكم الغلق بسبب التداخل. تعتمد القابس المستقيم على وجه الحشية وعزم الدوران المتحكم فيه، لذا فإن الإفراط في التشديد يؤدي إلى إتلاف سطح الختم بدلاً من تحسين الختم. يعتمد القابس المستدق على تعشيق الخيط، لذا فإن عدد اللفات مهم ويجب عدم إعادة استخدام القابس إلى أجل غير مسمى. يعد الحصول على مبدأ الختم الصحيح أكثر أهمية من درجة المادة، على الرغم من أن القابس المقاوم للصدأ 316 هو الاختيار المعقول حيث يرى المنفذ رذاذ الطريق أو الغسل.
في أعمال الأسطول والمعدات الثقيلة، يتم إجراء كلا الإصلاحين عادةً مع وجود المكون في مكانه، مما يعني أن الوصول محدود وصعوبة الحفاظ على نظافته. هذه حجة لاستخدام إدراجات غير متشابكة في مجموعات الإصلاح، لأنه لا يوجد أي تشابك يمكن كسره واسترجاعه.
بطاقات التكوين: مطابقة نمط الإدخال مع الرئيس الذي لديك
عندما يبدو تصميمان صالحين على الورق بشكل متساوٍ، فإن الفاصل الفاصل عادة ما يكون هو الهندسة الرئيسية. تغطي التكوينات الأربعة أدناه غالبية القرارات المتعلقة بمراجعة الرسم الحقيقي.
رئيس سميك، مادة ناعمة
يتم إدخال خيط سلكي في فتحة STI مستغلة. أفضل توازن بين قوة السحب ومظروف التثبيت الصغير وسهولة الإصلاح. استخدم متغير القفل إذا رأى المفصل اهتزازًا.
جدار رقيق، عملية واحدة
إدراج التنصت على الذات. فهو يقطع الخيط الخاص به في فتحة تجريبية يتم التحكم فيها ولا يحتاج إلى خطوة نقر منفصلة. يعتبر التسامح مع الثقب التجريبي نقطة التحكم الحرجة.
اهتزاز عالي، مادة صلبة
إدراج قفل المفتاح. تعمل المفاتيح على قفل الجسم ميكانيكيًا في المادة الأصلية وإزالة أي اعتماد على احتكاك الخيط. مغلف أكبر، موثوقية أعلى.
لوحة رقيقة جدًا بحيث لا يمكن النقر عليها
ملحق ملولب ثلاثي الفتحات، مثبت بمسامير أو مسامير أو عماد. إنه ينقل الحمل إلى الحافة بدلاً من سمك الورقة، ويحتاج إلى الوصول خلف اللوحة.
قراءة هذه البطاقات الأربع معًا تعطي شجرة قرارات بسيطة. إذا كان هناك ما يكفي من المواد للثقب المسنن وكانت الوصلة مهمة، فاستخدم إدخال خيط سلكي. إذا لم يكن هناك ما يكفي من المواد أو يجب أن تكون العملية خطوة واحدة، فاستخدم إدراج التنصت الذاتي. إذا كان المفصل ضروريًا للسلامة وكان الاهتزاز شديدًا، فاستخدم ملحق قفل المفتاح. إذا لم يكن هناك سُمك على الإطلاق، فاستخدم ملحقًا ثلاثي الفتحات. كل شيء آخر، بما في ذلك صواميل التحويل والمقابس الملولبة، يحل مشكلة مختلفة: تكييف معيار الخيط أو إغلاق المنفذ.
التكلفة والمهلة الزمنية ومصادر إدراجات السيارات الملولبة
لا يكون سعر شراء الإدخال تقريبًا أكبر رقم في القرار. ما يهم هو التكلفة الإجمالية للمفصل الذي يعمل، ويشمل ذلك الأدوات، والتحكم في العملية، ومعدل الخردة، وتكلفة توقف الخط.
عادة ما تكون ثلاثة عوامل تكلفة أعلى من سعر الوحدة. الأول هو الثقب التجريبي أو جودة الصنبور STI. تنتج الصنبور الرخيص الذي ينجرف ثقوبًا خارج المواصفات، وتنتج الثقوب غير المطابقة للمواصفات رحلات عزم دوران التثبيت وإعادة العمل والخردة. غالبًا ما تكون ترقية الصنبور أقل تكلفة من خفض مستوى الإدخال. والثاني هو أدوات التثبيت. يعمل برنامج التشغيل الذي يتطلب يدين على إبطاء الخط ويزيد من فرصة التثبيت غير المحاذاة. والثالث هو جزء متنوعة. كل حجم إدخال إضافي يخزنه المصنع يضيف المخزون ومخاطر التقادم وأخطاء الانتقاء. إن الدمج في عدد صغير من أحجام الخيوط، مع مورد يمكنه تغطية أنواع مختلفة من الفولاذ الكربوني والمطلي بالزنك والفولاذ المقاوم للصدأ بنفس الحجم، يقلل من ذيل المخزون البطيء الحركة.
في المهلة الزمنية، الأسئلة التي تستحق الطرح هي حول المخزن المؤقت، وليس حول المتوسطات. ما هي المهلة القياسية للإنتاج، وما هو الحد الأدنى لكمية الطلب، وما هو المخزن المؤقت للأحجام التي يتم استهلاكها أسبوعيًا؟ يعد المورد الذي يمكنه الاحتفاظ بمخزون ثابت من الأحجام سريعة الحركة أكثر قيمة من المورد الذي يقتبس ثلاثة أيام أقصر من الحجم الذي تطلبه مرتين في السنة.
بالنسبة للمشترين الذين يعملون مع تاجر جملة أو موزع دولي، ينطبق نفس المنطق على مستوى أعلى. تعتمد قدرة الموزع على تتبع الدُفعة إلى شهادة المطحنة على سجلات الشركة المصنعة الخاصة. ولهذا السبب، من المفيد فهم المصنع الذي يقف وراء القطعة، وليس فقط الجهة التي أصدرت الفاتورة. إن الاتساق عبر حجم شهري كبير وروتين الفحص الموثق وموقف الآلات المستقر هي الخصائص التي تحافظ على هدوء خط الإمداد.
الأسئلة المتداولة حول الإدخالات الملولبة للسيارات
هذه هي الأسئلة التي تطرح غالبًا في مراجعات التصميم واجتماعات الجودة والمحادثات المبكرة مع الموردين. كل إجابة قصيرة وعملية، وكل إجابة تفترض أنك تعمل برسم حقيقي وعملية إنتاج حقيقية.
ما هي المواد التي تصنع منها إدراجات السيارات الملولبة عادة؟الفولاذ الكربوني المطلي بالزنك هو الأكثر شيوعًا، يليه الفولاذ المقاوم للصدأ 303 و304 و316. يمنح الفولاذ الكربوني صلابة وقوة أعلى بتكلفة أقل، بينما يتم اختيار الفولاذ المقاوم للصدأ لمقاومة التآكل. تعتمد الإجابة الصحيحة على البيئة وعلى مادة الترباس. |
هل يجب علي استخدام إدراج خيط سلكي أو إدراج التنصت الذاتي؟استخدم إدخال خيط سلكي عندما يكون الرأس سميكًا بما يكفي لفتحة ملولبة ويحتاج المفصل إلى أقصى أداء للسحب مع مظروف تثبيت صغير. استخدم إدراجًا ذاتيًا عندما تكون المادة ناعمة والجدار رقيقًا ويجب أن تكون العملية خطوة واحدة. يعد التحكم في الفتحة التجريبية أمرًا بالغ الأهمية في كلتا الحالتين. |
ما هو حجم الثقب التجريبي الذي أحتاجه لإدخال التنصت الذاتي؟إنها مادة وحجم محددان وعادةً ما يتم تحديدها بنطاق يزيد أو يقل عن 0.05 مم تقريبًا على أحجام مترية صغيرة. لا تقدر ذلك أبدا. اطلب الثقب الموصى به من الشركة المصنعة للإدخال لمعرفة المادة والصلابة الخاصة بك بالضبط، وتحقق من ذلك من خلال فحص عزم الدوران للسحب والتركيب على صب الإنتاج. |
هل تعمل إدخالات السيارات الملولبة في كتل محركات الألومنيوم؟نعم، وهذا من أكثر استخداماتها شيوعاً. الألومنيوم ناعم بالنسبة للفولاذ، لذا فإن الخيط المباشر في الصب هو نقطة الضعف. يقوم الإدخال بنقل الخيط الحامل إلى الفولاذ أو الفولاذ المقاوم للصدأ وينشر الحمل على طول تعشيق أطول، مما يزيد من مقاومة السحب أعلى بكثير من الفتحة العارية. |
كيف يمكنني إيقاف إدراج من التراجع تحت الاهتزاز؟ثلاث طرق تعمل. استخدم ملحق سلك القفل الذي يمسك المسمار، أو استخدم ملحق قفل المفتاح الذي يتم قفله ميكانيكيًا في المادة الأصلية، أو قم بتصحيح تصميم المفصل بحيث يحتفظ المسمار بحمل المشبك. يعد اختبار الاهتزاز العشوائي مع قياس فقدان عزم الدوران الطريقة الوحيدة الموثوقة لتأكيد الاختيار. |
هل إدراج الفولاذ المقاوم للصدأ أضعف من الفولاذ الكربوني؟في نفس الحجم والحالة، يتمتع الفولاذ المقاوم للصدأ الأوستنيتي بصلابة أقل ولا يمكن تصليده من خلال التصلب، لذلك يكون أداء السحب لكل وحدة حجم أقل بشكل عام. غالبًا ما يكون الفرق العملي صغيرًا مقارنة بتأثير جودة الثقب وطول التعشيق. اختر الفولاذ المقاوم للصدأ للتآكل، وليس للقوة. |
هل يمكنني تركيب إدخالات ملولبة للسيارات يدويًا؟لإصلاح واحد، نعم، مع السائق الصحيح ومفتاح عزم الدوران. بالنسبة للإنتاج لا. يقدم التثبيت اليدوي اختلافًا في العمق والمحاذاة وعزم الدوران، وهذا الاختلاف هو ما يسبب فشل الإدخال. يجب أن يستخدم تركيب الإنتاج محركًا متحكمًا مع عزم دوران مراقب. |
ما الذي يجب أن أتحقق منه عند فحص المادة الأولى للمدخل؟تحقق من الأقطار الرئيسية وأقطار الملعب، والطول، والفتحة أو هندسة المفتاح إن أمكن، وسمك الطلاء، وشهادة المادة. ثم تحقق من عزم الدوران التثبيت والانسحاب على صب الإنتاج. لن تؤدي عمليات فحص الأبعاد وحدها إلى اكتشاف عدم التطابق بين المادة الداخلية والمادة الأصلية. |
ما مدى العمق الذي يجب أن يتم تثبيته؟يتدفق عادة إلى ما دون السطح قليلاً، باتباع تعليمات الشركة المصنعة. يؤثر العمق على موضع الخيط المثبت وتوزيع الحمل. الضحلة جدًا تقلل من المشاركة والانسحاب؛ يمكن أن يتداخل العمق جدًا مع أداة التثبيت أو يترك الإدخال بارزًا في وجه مانع للتسرب. |
هل يمكن لنفس المورد توفير المدخلات والصنابير وأدوات التثبيت؟فمن الأفضل. يعمل مصدر واحد للإدخالات والصنابير والمحركات وأدوات الاستخراج على تقليل عدد المتغيرات عندما يكون أداء المفصل ضعيفًا، كما يزيل الموقف الذي يشير فيه مورد الإدخال ومورد الأداة إلى بعضهما البعض أثناء فحص الجودة. |
إلى أين تذهب بعد ذلك
إذا كنت على وشك اختيار عائلة، فإن أسرع مسار هو وصف المفصل في أربعة أسطر: المادة الأصلية والصلابة، وحجم الخيط، وسمك الجدار المتاح، وما إذا كان المفصل يرى اهتزازًا أو تدويرًا حراريًا. من هذه الأسطر الأربعة، تضيق العائلة إلى واحد أو اثنين من المرشحين، والعمل المتبقي هو اختبار سحب على طاقم الإنتاج.
إذا كنت في مرحلة تحديد المصادر، فإن الأسئلة الواردة في هذه المقالة ترتبط مباشرةً باستبيان الموردين. اسأل عن إمكانية الأبعاد وإمكانية تتبع المواد والتحكم في الطلاء ومراقبة عزم دوران التثبيت وسياسة المخزون بشأن الأحجام سريعة الحركة. ستفصل الإجابات الشركة المصنعة التي يمكنها دعم برنامج طويل عن الشركة المصنعة التي يمكنها فقط ملء أمر الشراء.
هناك مصدران على هذا الموقع يستحقان فتحهما بعد ذلك. ال ملف الشركة والمصنع يغطي قاعدة التصنيع وأسطول الماكينات ونهج الجودة وراء مجموعة منتجات التوصيل الملولب. ومن هناك، يتم تنظيم أقسام المنتج حسب العائلة، بحيث يمكنك الانتقال مباشرة من إدخال خيط السلك إلى أداة التثبيت الخاصة به، أو من إدخال التنصت الذاتي إلى الصنبور المطابق، دون ترك نفس سلسلة التوريد.
 الفولاذ المقاوم للصدأ إدراج موضوع التنصت الذاتي إن إدراجات الخيوط ذاتية التنصت المصنوعة من الفولاذ المقاوم للصدأ عبارة عن مثبتات مصممة لتقوية الوصلات الملولبة. على عكس الإدخالات القياسية، فهي مصنوعة من الفولاذ المقاوم للصدأ، مما يوفر ... عرض المنتج →
بالنسبة للفرق التي تخطط لبرنامج جديد، فإن الخطوة العملية التالية هي مجموعة أدوات العينة: حجم واحد في كل عائلة من عائلتين أو ثلاث عائلات مرشحة، بالإضافة إلى أدوات المطابقة، التي تم اختبارها على اختيارك الخاص. يستغرق هذا الاختبار بضعة أيام وكمية صغيرة من المواد، ويزيل تقريبًا كل عدم اليقين الذي يجعل اختيار الإدخال يبدو صعبًا في المقام الأول.